Prawdziwe projekty, prawdziwe rezultaty. Odkryj, jak Sunmy pomógł producentom OEM, zespołom inżynierskim i deweloperom produktów w całej Europie i Ameryce Północnej wrealizowaniu ich projektów — od złożonych części obrabianych CNC i precyzyjnego toczenia po elementy tłoczone, odlewy i montaże formowane wtryskowo.
Każda studia przypadku przedstawia wyzwanie, proces i wynik — w tym to, jak zarządzaliśmy doborem materiałów, tolerancjami, obróbką powierzchni oraz weryfikacją jakości przy użyciu CMM i FAI.
Masz podobny projekt? Prześlij nam swoje rysunki lub próbki — zbudujmy go razem.
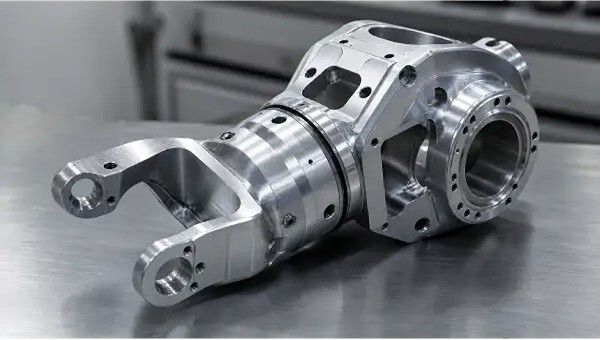
Precyzyjne przegubowe stworzenie robota z aluminium 7075 obrabiane CNC na 5 osiach
Proces
Ciągłe frezowanie CNC na 5 osiach, odprężanie termiczne, weryfikacja CMM
Problem klienta
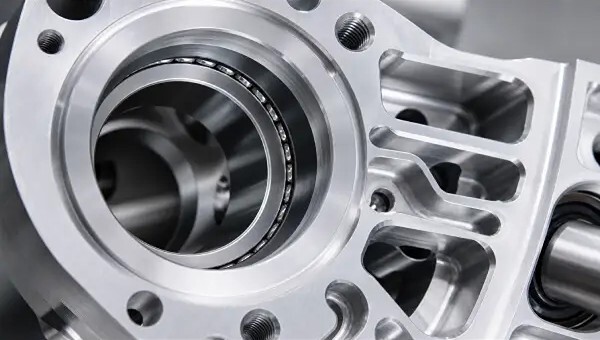
W początkowych iteracjach klienta występuła niedopuszczalna luz kinematyczny podczas odwracania trajektorii z wysoką prędkością. Analiza przyczyn sprawczych wykazała, że spowodowany był odsunięciem współosiowości o 0,045 mm między przeciwległymi otworami łożysk planetarnych, głównie przez błędy sumacyjne wynikające z wielokrotnego przestawiania obrabianego przedmiotu podczas standardowej obróbki na 3 osiach. Ponadto agresywne usuwanie materiału (ponad 75% zmniejszenia objętości dla uzyskania lekkiej topologii z żebrowanym wzornikiem) uwolniło ogromne naprężenia resztkowe, powodując 0,08 mm zniekształcenia geometrycznego na głównym kołnierzu montażowym i prowadząc do awarii uszczelek IP67 w terenie.
Nasze rozwiązanie
Inżynierowie sprzętu z Sunmy przejęli rysunek i wymogli użycia bloku aluminiowego 7075-T651 (odprężonego). Zrewidowaliśmy strategię CAM, wprowadzając kontrolowany cykl pieczenia odprężającego termicznie pomiędzy ciężkim obrabianiem surowym a mikroobrobieniem finiszowym. Korzystając z naszych centrów obróbczych HAAS z 5-osiowym sterowaniem numerycznym, wykonaliśmy ostateczną interpolację wszystkich krytycznych gniazd łożyskowych, otworów indeksujących pinów dowelowych i powierzchni stykowych w jednym nieprzerwanym ustawieniu. Aby zwalczyć drgania w głębokich kieszeniach o cienkich ściankach 1,5 mm, zaprojektowaliśmy niestandardowe mocowania dämpujące niskoczęstotliwościowe wibracje.
Wynik
Protokół 5-osiowy w jednym ustawieniu z powodzeniem utrzymał współosiowość na poziomie 0,008 mm i prawdziwą pozycję na poziomie 0,012 mm między otworami łożyskowymi, bezpośrednio eliminując luz przegubowy. Zniekształcenia po obróbce zostały zredukowane do zera, co dało idealnie płaski kołnierz, który przeszedł rygorystyczny test szczelności pneumatycznej 100 barów oraz walidację obciążeniem dynamicznym na 5 milionów cykli.