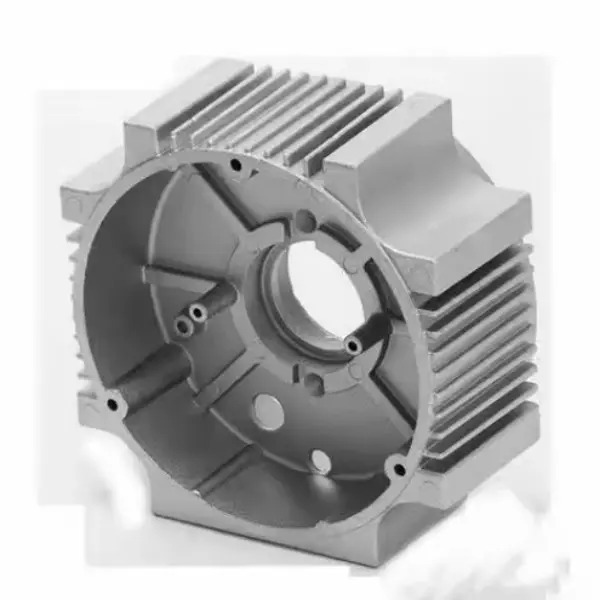
実際のプロジェクトと成果。Sunmyが欧州および北米各地のOEM、エンジニアリングチーム、製品開発者を支援し、複雑なCNC加工部品や精密旋削加工からプレス成形部品、鋳造品、射出成形組立品に至るまで、設計を実際に製品化する過程をご覧ください。
各事例では、課題・プロセス・結果を紹介しています。材料選定、公差管理、表面処理、さらにはCMM測定やFAIによる品質検証をどのように行ったかについても詳しく解説しています。
同様のプロジェクトをお持ちですか?図面やサンプルをお送りください。ぜひ一緒に製品を実現しましょう。
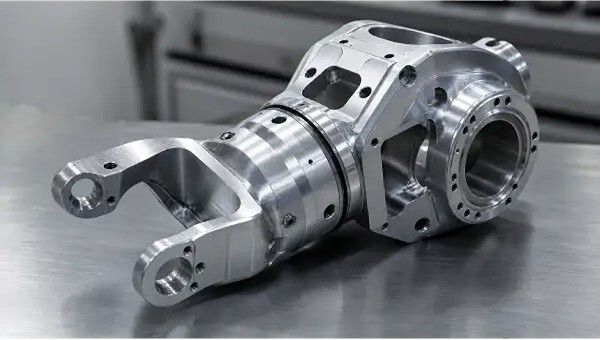
ロボットアーム用関節部
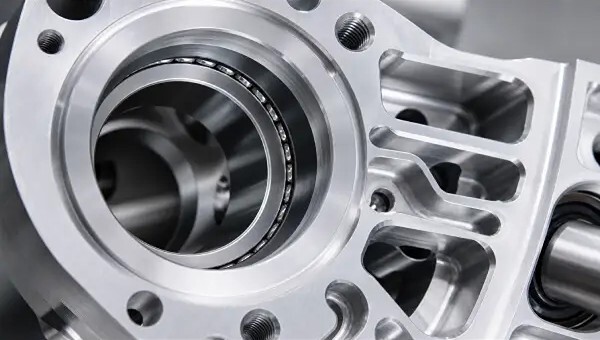
精密5軸CNC加工による7075アルミニウム製ロボット関節部
連続5軸CNCミリング、熱処理による残留応力除去、三次元測定機による検証
クライアントの初期試作では、高速度での軌道反転時に許容範囲を超える運動学的バックラッシュが発生していました。根本原因分析の結果、対向する遊星歯車のベアリング穴間に存在した0.045mmの同軸度偏差が原因であることが判明しました。この偏差は主に、従来の3軸加工でワークピースを複数回再配置したことによる積層誤差によって生じていました。さらに、ウェビング構造による軽量化トポロジーを実現するために材料を75%以上削り取る過酷な切削により、膨大な残留応力が解放され、メインマウントフランジ全体で0.08mmの幾何学的歪みが生じ、現場でのIP67シール漏れ事故につながっていました。
Sunmyのハードウェアエンジニアが設計図面を確認し、7075-T651(残留応力除去済み)アルミニウムブロックの使用を義務付けました。CAM戦略を見直し、重切削粗加工と微細仕上げの工具経路の間のみに限定した制御された熱処理焼なまし工程を導入しました。HAAS社製5軸CNCマシニングセンターを用いて、重要なベアリングジャーナル、ダボピン用インデクシング穴、および嵌合面をすべて単一の中断のないセットアップで最終補正加工しました。また、厚さ1.5mmの薄肉深穴におけるチャタリング対策として、低周波振動減衰機能を備えた特注のワークホルディング治具を設計・製作しました。
この単一セットアップによる5軸プロセスにより、ベアリング穴間の同軸度は0.008mm、真位置精度は0.012mmを確保し、関節部のバックラッシュを直接的に解消しました。加工後の歪みもゼロに抑えられ、完全に平坦なフランジが得られたため、クライアントの厳しい100bar空気圧漏れ試験および500万サイクルの動的負荷検証に合格しました。