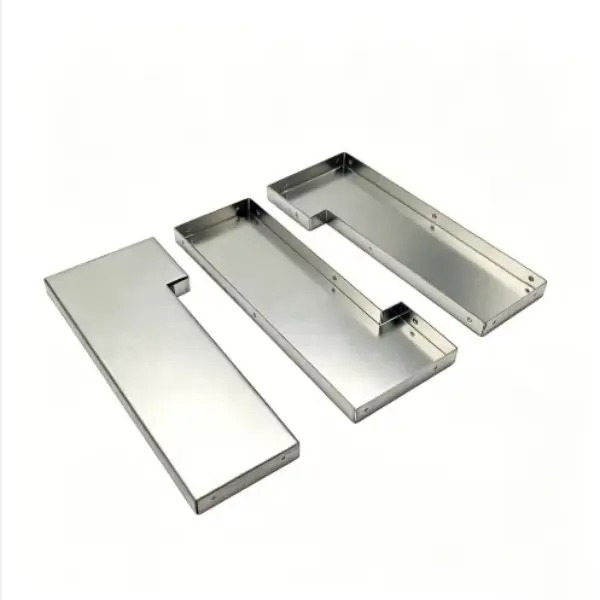
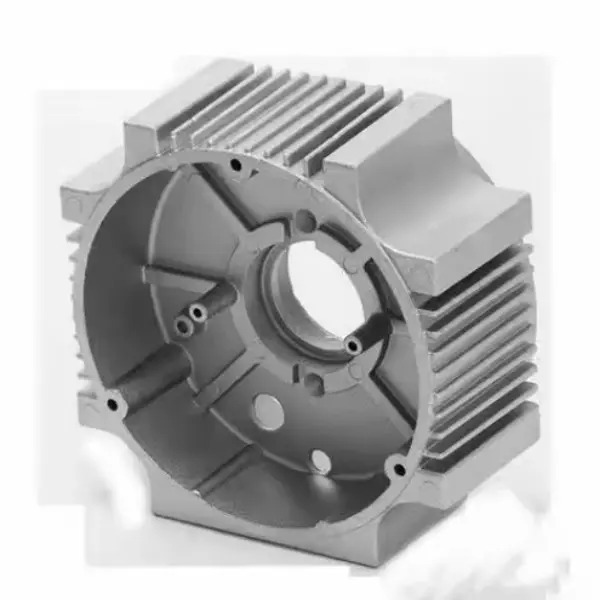
Valós projektek, valós eredmények. Fedezze fel, hogyan segítette a Sunmy OEM-eknek, mérnöki csapatoknak és termékfejlesztőknek Európa és Észak-Amerika-szerte abban, hogy terveik életre keljenek – a komplex CNC megmunkált alkatrészektől és precíziós esztergálástól kezdve a préselt alkatrészekig, öntvényekig és fröccsöntött szerelvényekig.
Minden esettanulmány bemutatja a kihívást, a folyamatot és az eredményt – beleértve azt is, hogyan kezeltük az anyagválasztást, a tűréseket, a felületi utómunkát és a minőségellenőrzést CMM-vel és FAI-val.
Hasonló projektje van? Küldje el nekünk rajzait vagy mintáit – építsük együtt.
Folyamatos 5-tengelyes CNC marás, hőfeszültség-oldás, CMM ellenőrzés
Ügyfél problémája
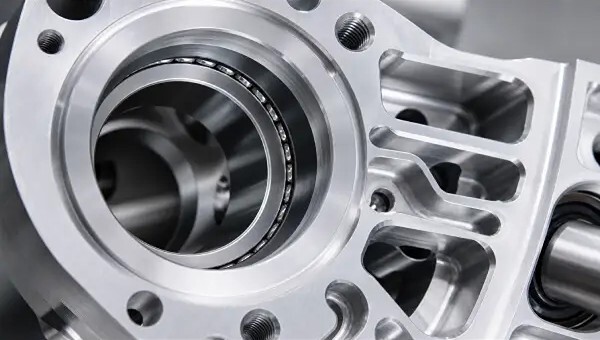
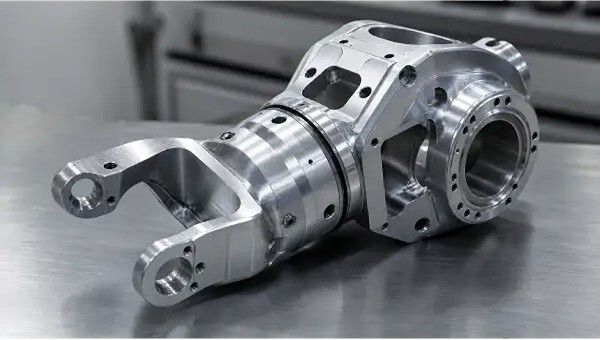
Az ügyfél első iterációi elfogadhatatlan kinematikai visszacsapódást mutattak nagy sebességű pályaváltások során. Az okok elemzése szerint ez a szemben lévő bolygómű-hajtómű csapágyfuratai közötti 0,045 mm-es koaksialitási eltérésre vezethető vissza, amelyet elsősorban a standard 3-tengelyes megmunkálás során a munkadarab többszöri áthelyezése miatti összetett hibák okoztak. Ezenkívül az erőteljes anyageltávolítás (a hálós könnyített topológia elérése érdekében a térfogat több mint 75%-os csökkentése) óriási maradványhőfeszültségeket szabadított fel, ami a fő rögzítőfenék mentén 0,08 mm-es geometriai torzulást okozott, és a terepen az IP67-es tömítések meghibásodásához vezetett.
Megoldásunk
A Sunmy hardvermérnökei átvették a rajzot, és előírták a 7075-T651 (hőfeszültség-mentesített) alumínium alkatrészt. Átdolgoztuk a CAM-stratégiát, hogy bevezessünk egy ellenőrzött hőfeszültség-oldó sütési ciklust, amelyet kizárólag a nehéz durva megmunkálás és a mikrofinomító szerszámpályák között végezzünk el. A HAAS 5-tengelyes CNC forgácsolóközpontjaink segítségével egyetlen, megszakítás nélküli beállítás során végeztük el az összes kritikus csapágyfogas, dűbelcsapágy furatok és illeszkedő felületek végleges interpolációját. Az 1,5 mm vastag falú mély zsebek esetén fellépő rezonancia ellen egyedi, alacsony frekvenciájú rezgéscsillapító rögzítőeszközöket terveztünk.
Eredmény
Az egybeállításos 5-tengelyes protokoll sikeresen biztosította a 0,008 mm-es koaksialitást és a 0,012 mm-es valós pozíciót a csapágyfuratok mentén, ezzel közvetlenül megszüntetve a csukló visszacsapódását. A megmunkálás utáni torzulás nulla lett, így a fülke tökéletesen síkfelületűvé vált, ami átment az ügyfél szigorú 100 bar-os pneumatikus szivárgásvizsgálatán és az 5 millió ciklusos dinamikus terheléses validáción.