Studia przypadków

Prawdziwe projekty, prawdziwe rezultaty. Odkryj, jak Sunmy pomógł producentom OEM, zespołom inżynierskim i deweloperom produktów w całej Europie i Ameryce Północnej wrealizowaniu ich projektów — od złożonych części obrabianych CNC i precyzyjnego toczenia po elementy tłoczone, odlewy i montaże formowane wtryskowo.

Każda studia przypadku przedstawia wyzwanie, proces i wynik — w tym to, jak zarządzaliśmy doborem materiałów, tolerancjami, obróbką powierzchni oraz weryfikacją jakości przy użyciu CMM i FAI.

Masz podobny projekt? Prześlij nam swoje rysunki lub próbki — zbudujmy go razem.

Injection_Molding_Workshop
  1. Strona główna
  2. / Studia przypadków / Obudowa silnika NEV

Kategoria/Tytuł

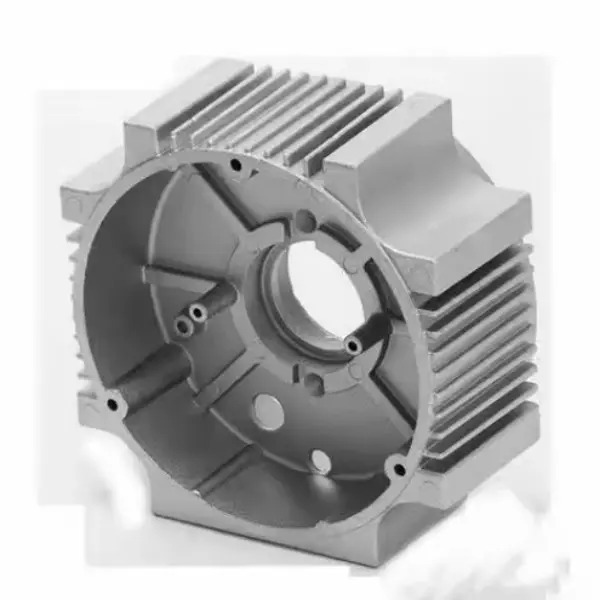
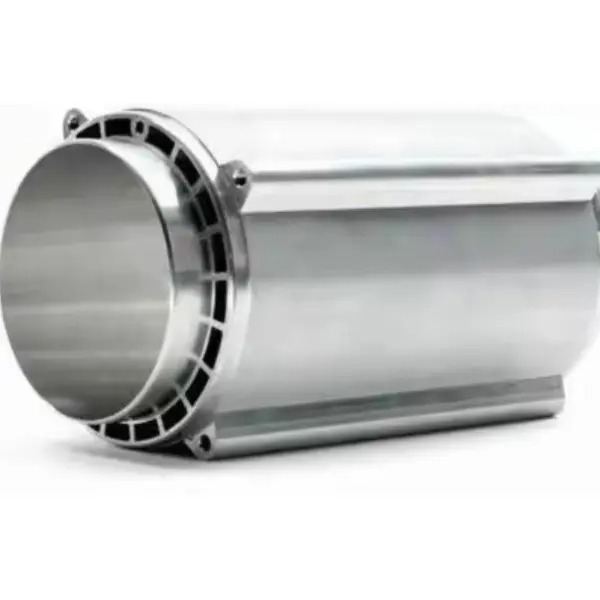
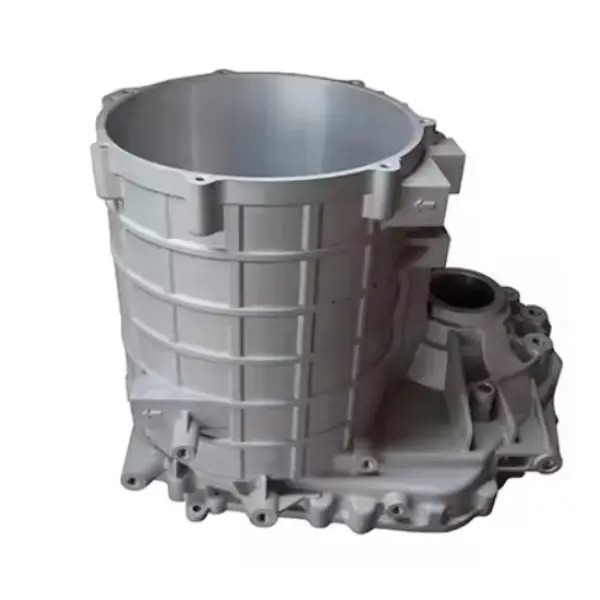
Obudowa silnika NEV

Produkt

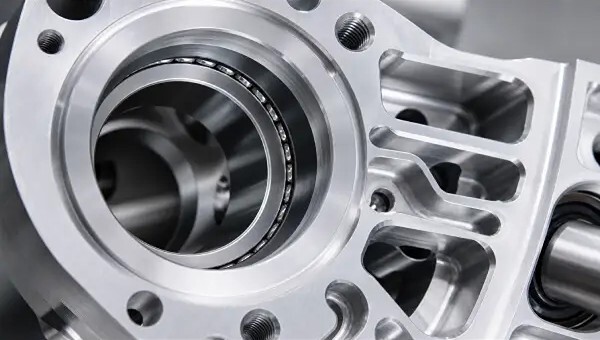
Obudowa silnika z aluminium odlewana pod wysokim ciśnieniem dla pojazdów nowej energii

Proces

Odlewanie pod wysokim ciśnieniem wspomagane podciśnieniem (HPDC), frezowanie CNC 5-osiowe, test szczelności helem
Problem klienta

Klient napotkał powtarzające się mikroporowatość w grubościennej części podpórki łożyskowej podczas standardowego odlewania pod ciśnieniem, co prowadziło do krzyżowej kontaminacji czynnika chłodzącego podczas testu hydrostatycznego przy 3 barach. Ponadto, odkształcenia termiczne po odlewie spowodowały, że współosiowość otworu głównego stojana przekroczyła próg 0,05 mm, co skutkowało niedopuszczalnymi poziomami NVH (szum, wibracje i szorstkość) przy wysokich prędkościach obrotowych.

Nasze rozwiązanie

Inżynierowie sprzętu z Sunmy przeprowadzili zaawansowaną analizę Moldflow w celu optymalizacji prędkości wlotu metalu i wdrożyli proces HPDC z wysokim podciśnieniem, aby wyeliminować wtopienie gazu. Aby rozwiązać problem porowatości w grubych sekcjach, zintegrowaliśmy w konstrukcji formy lokalizowane kołki dociskowe służące aktywnemu zagęszczaniu podczas fazy krystalizacji. Po odlewie wszystkie krytyczne powierzchnie stykowe i otwory łożyskowe zostały obrabiane w jednym ustawieniu przy użyciu naszych centrów obróbczych CNC HAAS z 5 osiami, aby zagwarantować ścisłe tolerancje geometryczne i wyrównanie.

Wynik

Optymalizowany proces zapewnił 100% wyników pozytywnych w testach szczelności helem przy 5 barach oraz ściśle utrzymał współosiowość otworów w granicach ±0,02 mm. Udało nam się pomyślnie przeprowadzić początkowy cykl produkcyjny w ilości 1 000 sztuk z ustabilizowanym 15-dniowym cyklem dostaw dla produkcji masowej.