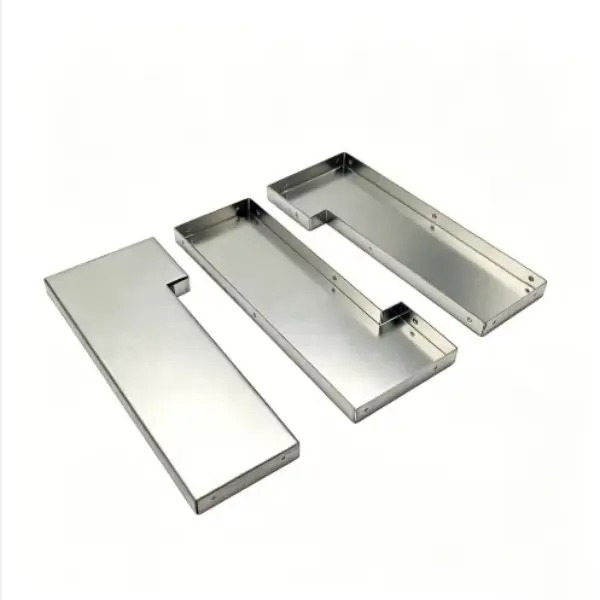
Gerçek projeler, gerçek sonuçlar. Sunmy markasının Avrupa ve Kuzey Amerika genelindeki OEM'ler, mühendislik ekipleri ve ürün geliştiricilerine; karmaşık CNC tezgahlarında işlenen parçalardan hassas tornalamaya, presleme bileşenlerinden dökümlere ve enjeksiyon kalıplama montajlarına kadar tasarımlarını hayata geçirmede nasıl yardımcı olduğunu keşfedin.
Her vaka çalışması, malzeme seçimi, toleranslar, yüzey kaplaması ve CMM ile FAI kullanılarak kalite doğrulaması gibi konularla birlikte ortaya çıkan zorluğu, süreci ve sonucu göstermektedir.
Benzer bir projeniz mi var? Çizimlerinizi veya numunelerinizi bize gönderin — gelin bunu birlikte hayata geçirelim.
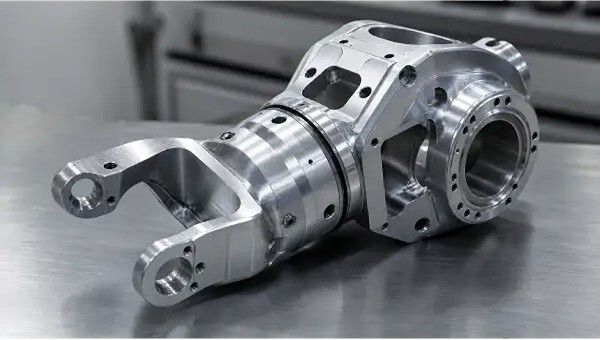
Sürekli 5 Eksenli CNC Frezeleme, Isıl Gerilim Giderme, CMM Doğrulaması
Müşterinin Sorun Alanı
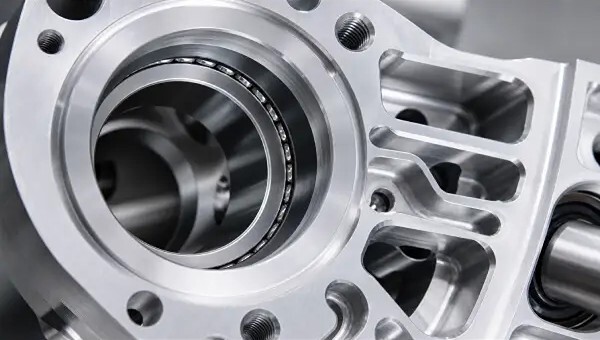
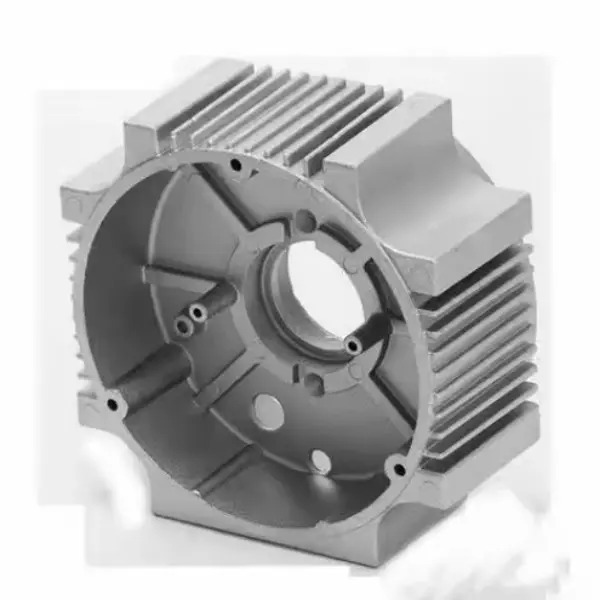
Müşterinin ilk prototipleri, yüksek hızda hareket yönü değişiklikleri sırasında kabul edilemez kinematik boşluk sorunlarıyla karşılaştı. Kök neden analizi, bu durumun karşılıklı planet dişli yatağı delikleri arasındaki 0,045 mm'lik koaksiyel sapma kaynaklı olduğunu ortaya çıkardı; bu sapma esasen standart 3 eksenli işlemede parçanın defalarca yeniden konumlandırılması nedeniyle oluşan toplama hatalarından kaynaklanmaktaydı. Ayrıca agresif malzeme kaldırımı (kanatlı hafif topolojiyi elde etmek için hacmin 'ten fazlasının azaltılması) son derece yüksek kalıcı gerilmeleri serbest bırakmış, ana montaj flanşı boyunca 0,08 mm'lik geometrik eğrilme oluşmasına ve sahada IP67 sızdırmazlık başarısızlıklarına yol açmıştır.
Bizim Çözümümüz
Sunmy Donanım mühendisleri çizimi inceledi ve 7075-T651 (gerilim giderilmiş) alüminyum blok kullanılmasını zorunlu kıldı. CAM stratejisini, ağır sıyırma ile mikro bitirme takım izleri arasında kesinlikle uygulanacak kontrollü bir ısıtma işlemi döngüsü ekleyecek şekilde yeniden düzenledik. HAAS 5 eksenli CNC işleme merkezlerimizi kullanarak, tüm kritik yatak göbeklerini, dübel pimli indeksleme deliklerini ve eşleşen yüzeyleri tek, kesintisiz ayarlamada son interpolasyonu gerçekleştirdik. 1,5 mm kalınlığındaki ince duvarlı derin çukurlarda titremeyi önlemek için özel düşük frekanslı titreşim sönümleyici iş tutucu aparatlar tasarladık.
Sonuç
Tek ayarlı 5 eksenli protokol, yatak delikleri üzerinde 0,008 mm koaksiyel ve 0,012 mm gerçek pozisyon hassasiyetini başarıyla sağlayarak eklem boşluğunu doğrudan ortadan kaldırdı. İşleme sonrası eğrilme sıfıra indirildi ve müşterinin sıkı 100 bar pnömatik sızdırmazlık testini ve 5 milyon döngülük dinamik yük doğrulamasını geçen mükemmel düzlemli bir flanş elde edildi.