Des projets réels, des résultats concrets. Découvrez comment Sunmy a aidé les équipementiers, les équipes d’ingénierie et les développeurs de produits à travers l’Europe et l’Amérique du Nord à concrétiser leurs designs — des pièces complexes usinées sur CNC et du tournage de précision aux composants emboutis, pièces moulées et assemblages par injection.
Chaque étude de cas présente le défi, le processus et le résultat — y compris la manière dont nous avons géré la sélection des matériaux, les tolérances, la finition de surface ainsi que la vérification de la qualité au moyen de machines à mesurer tridimensionnelles (CMM) et d’analyses de conformité initiale (FAI).
Vous avez un projet similaire ? Envoyez-nous vos plans ou échantillons — construisons-le ensemble.
/ Études de cas / Joint d’articulation pour bras robotisé
Catégorie/Titre
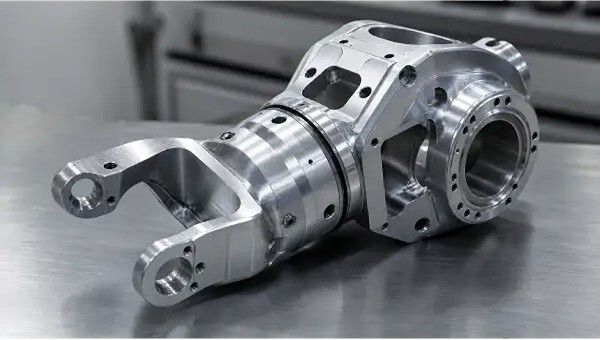
Joint d’articulation pour bras robotisé
Produit
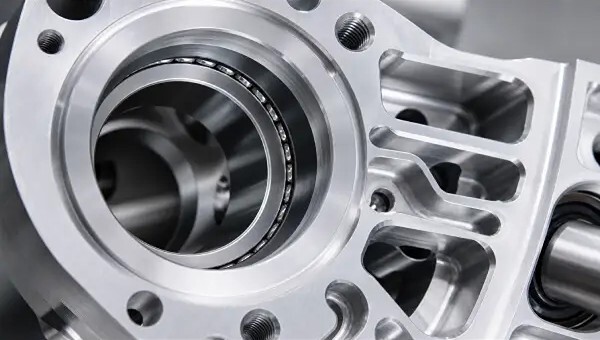
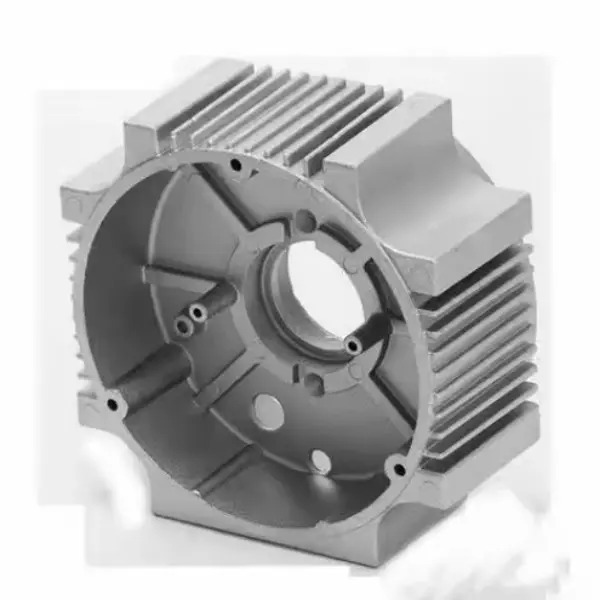
Joint d’articulation robotique en aluminium 7075 usiné CNC à 5 axes de précision
Processus
Fraisage CNC continu à 5 axes, relâchement des contraintes thermiques, vérification par CMM
Point douloureux du client
Les premières itérations du client souffraient d’un jeu cinématique inacceptable lors des inversions de trajectoire à haute vitesse. L’analyse des causes racines a identifié une déviation de coaxialité de 0,045 mm entre les alésages des roulements planétaires opposés, principalement due aux erreurs d’empilement résultant de multiples repositionnements de la pièce lors de l’usinage conventionnel sur 3 axes. Par ailleurs, l’enlèvement de matière intensif (réduction de plus de 75 % du volume pour obtenir la topologie légère en treillis) a libéré d’immenses contraintes résiduelles, provoquant une déformation géométrique de 0,08 mm sur la bride de montage principale et entraînant des défaillances des joints étanches IP67 sur le terrain.
Notre solution
Les ingénieurs matériels de Sunmy ont révisé le dessin et imposé l’utilisation d’une billette d’aluminium 7075-T651 (relâchée thermiquement). Nous avons entièrement repensé la stratégie CAM afin d’introduire un cycle de recuit contrôlé de relâchement des contraintes thermiques, strictement appliqué entre les passes d’ébauche grossière et les passes de finition micro‑usinage. Grâce à nos centres d’usinage CNC HAAS à 5 axes, nous avons réalisé l’interpolation finale de tous les paliers critiques, des trous d’indexation des goujons et des surfaces de raccordement en une seule opération ininterrompue. Pour limiter les vibrations dans les cavités profondes à paroi mince de 1,5 mm, nous avons conçu des dispositifs de serrage sur mesure, spécialement adaptés à l’amortissement des vibrations à basse fréquence.
Résultat
Le protocole à 5 axes en une seule installation a permis d’obtenir une coaxialité de 0,008 mm et une position réelle de 0,012 mm entre les alésages des roulements, éliminant ainsi directement le jeu du joint. La déformation post‑usinage a été ramenée à zéro, produisant une bride parfaitement plane qui a passé avec succès l’essai d’étanchéité pneumatique à 100 bars ainsi que la validation dynamique sous charge de 5 millions de cycles exigées par le client.