Estudios de caso

Proyectos reales, resultados reales. Descubra cómo Sunmy ha ayudado a fabricantes de equipos originales (OEM), equipos de ingeniería y desarrolladores de productos en toda Europa y Norteamérica a dar vida a sus diseños, desde piezas complejas mecanizadas por CNC y torneado de precisión hasta componentes estampados, piezas fundidas y conjuntos moldeados por inyección.

Cada estudio de caso muestra el desafío, el proceso y el resultado, incluyendo cómo gestionamos la selección de materiales, las tolerancias, el acabado superficial y la verificación de calidad mediante CMM y FAI.

¿Tiene un proyecto similar? Envíenos sus planos o muestras; construyamoslo juntos.

Injection_Molding_Workshop
  1. Inicio
  2. / Estudios de caso / Junta de articulación para brazo robótico

Categoría/Título

Junta de articulación para brazo robótico

Producto

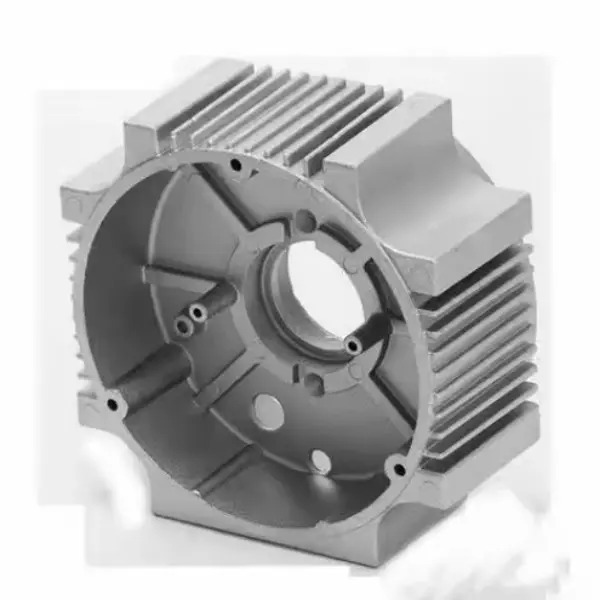
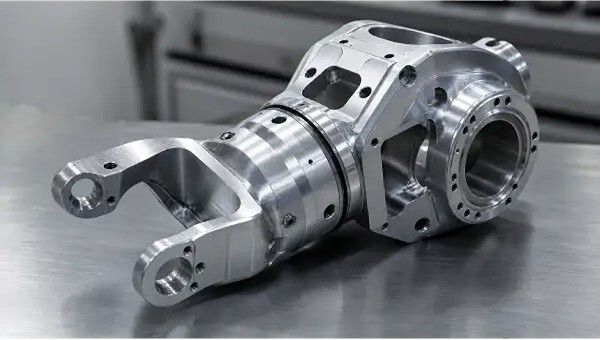
Junta de articulación robótica de aluminio 7075 mecanizada con CNC de 5 ejes de alta precisión

Proceso

Fresado continuo de 5 ejes por CNC, alivio de tensiones térmicas y verificación mediante CMM
Punto de dolor del cliente

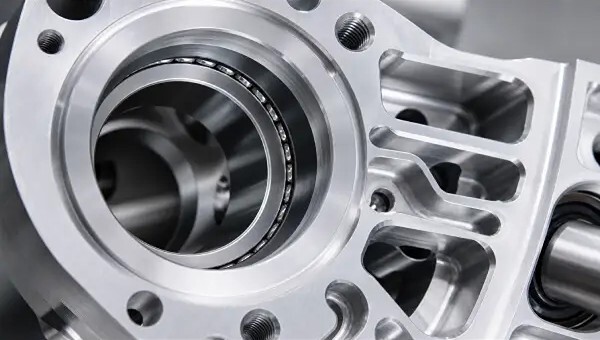
Las primeras iteraciones del cliente presentaban un juego cinemático inaceptable durante las inversiones de trayectoria a alta velocidad. El análisis de la causa raíz atribuyó este problema a una desviación de coaxialidad de 0,045 mm entre los orificios de los rodamientos de los engranajes planetarios opuestos, provocada principalmente por errores acumulativos derivados de múltiples reubicaciones de la pieza durante el mecanizado convencional en 3 ejes. Además, la eliminación agresiva de material (reducción de más del 75 % del volumen para lograr la topología ligera tipo “malla”) liberó enormes tensiones residuales, lo que ocasionó una deformación geométrica de 0,08 mm en toda la brida de montaje principal y provocó fallos en los sellos IP67 en condiciones reales de operación.

Nuestra solución

Los ingenieros de hardware de Sunmy revisaron el plano y exigieron el uso de una barra de aluminio 7075-T651 (con alivio de tensiones). Revisamos por completo la estrategia CAM para incorporar un ciclo controlado de recocido de alivio de tensiones térmicas, realizado estrictamente entre las etapas de desbaste pesado y de acabado microfinishing. Utilizando nuestros centros de mecanizado CNC de 5 ejes HAAS, ejecutamos la interpolación final de todos los puntos críticos de los casquillos de rodamientos, los orificios de indexación de pasadores y las superficies de acoplamiento en una única configuración sin interrupciones. Para mitigar las vibraciones en las cavidades profundas de paredes finas de 1,5 mm, diseñamos dispositivos de sujeción personalizados que atenuan las vibraciones de baja frecuencia.

Resultado

El protocolo de mecanizado de 5 ejes en una sola configuración logró mantener una coaxialidad de 0,008 mm y una posición verdadera de 0,012 mm en los orificios de los rodamientos, eliminando directamente el juego en la junta. La deformación post-mecanizado se redujo a cero, obteniendo una brida perfectamente plana que superó la rigurosa prueba de estanqueidad neumática a 100 bares y la validación de carga dinámica de 5 millones de ciclos exigidas por el cliente.