Echte Projekte, echte Ergebnisse. Entdecken Sie, wie Sunmy OEMs, Engineering-Teams und Produktentwickler in ganz Europa und Nordamerika dabei unterstützt hat, ihre Konstruktionen zum Leben zu erwecken – von komplexen CNC-gefrästen Teilen und Präzisionsdrehungen bis hin zu gestanzten Komponenten, Gussteilen und spritzgegossenen Baugruppen.
Jede Fallstudie zeigt die Herausforderung, den Prozess und das Ergebnis – einschließlich unserer Vorgehensweise bei der Materialauswahl, den Toleranzen, der Oberflächenbearbeitung sowie der Qualitätsprüfung mittels CMM und FAI.
Haben Sie ein ähnliches Projekt? Senden Sie uns Ihre Zeichnungen oder Muster – gemeinsam setzen wir es um.
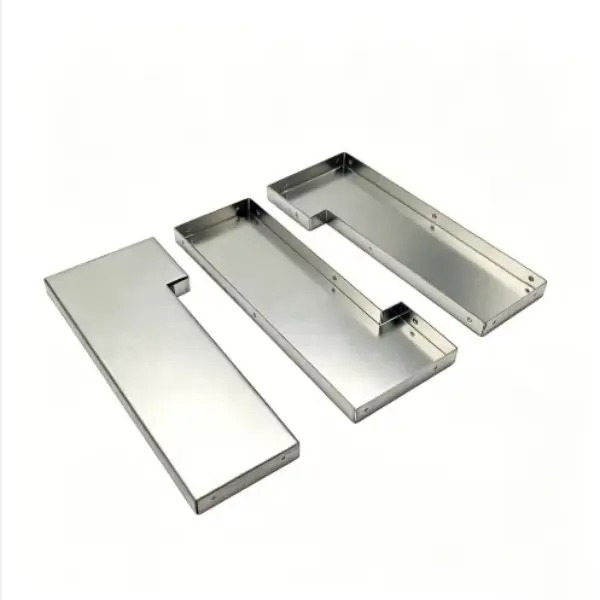
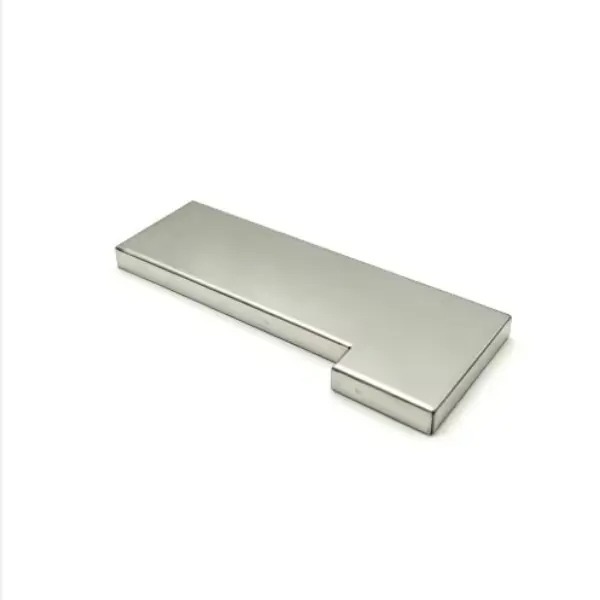
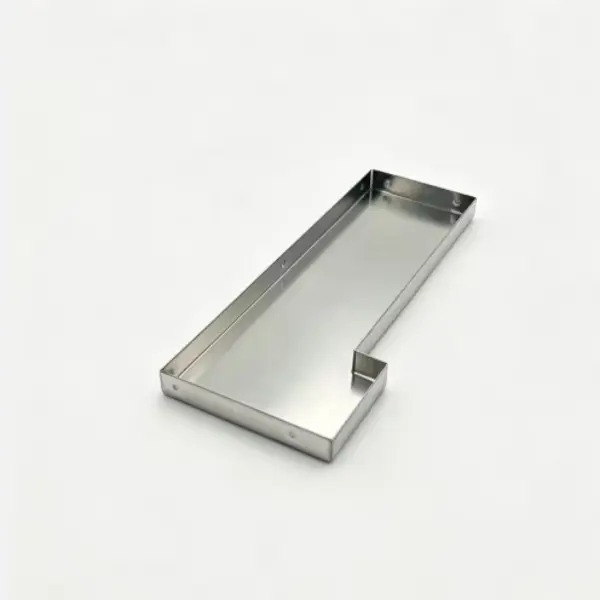
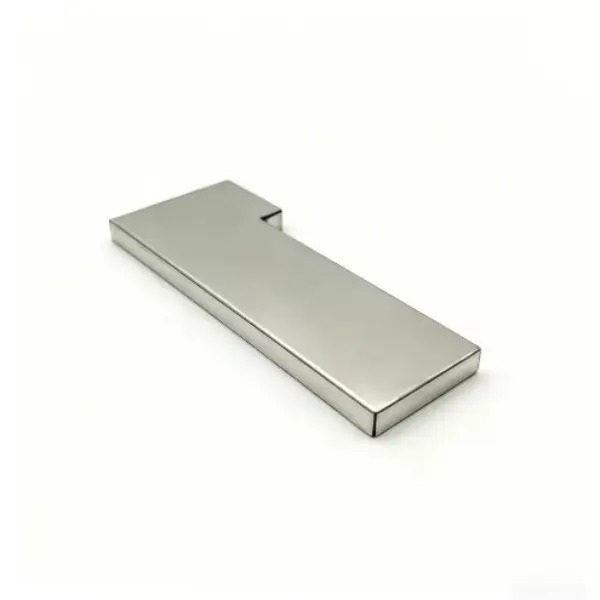
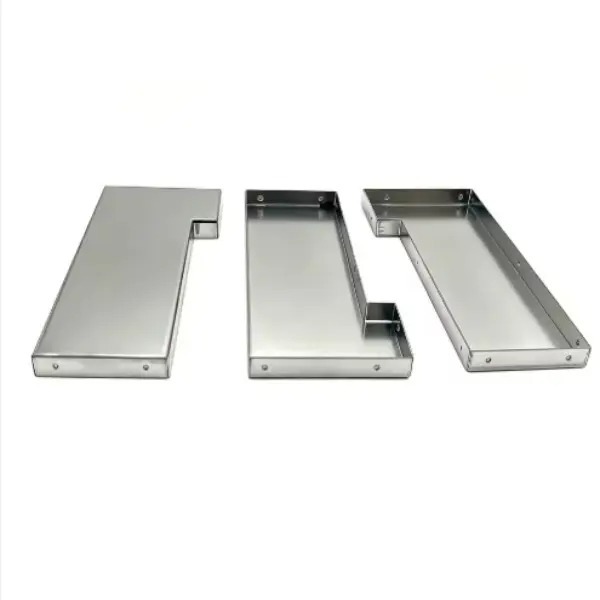
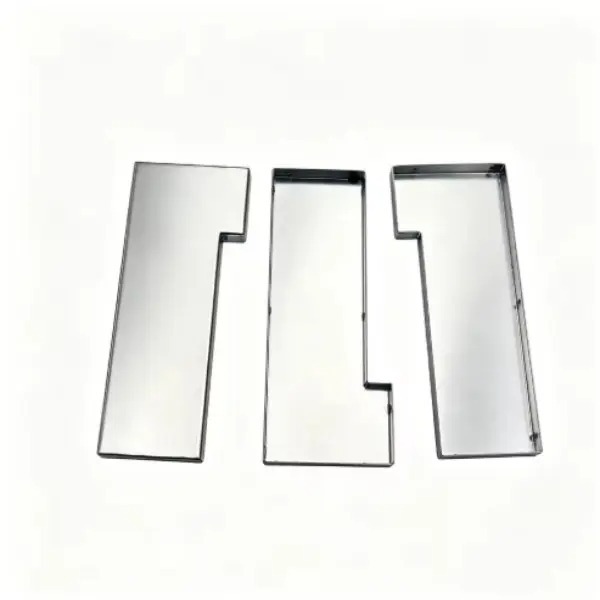
Während des Reflow-Lötprozesses der Oberflächenmontagetechnologie (SMT) unterlagen die 65 mm langen, flachprofiligen (3 mm) Abschirmbehälter einer thermischen Verformung, was zu einer Koplanaritätsabweichung von über 0,12 mm führte. Diese mangelnde Planlage verursachte lokale Lötstellenfehler (Tombstoning/Lochbildung) sowie erhebliche HF‑Leckagen im Hochfrequenz‑Elektronikmodul. Zudem kam es beim 90‑Grad‑Biegevorgang an den gestuften Innenkanten zu Mikrorissebildungen, wodurch die durchgängige Faradaysche Käfigwirkung beeinträchtigt wurde.
Unsere Lösung
Die Hardware‑Ingenieure von Sunmy führten eine strukturelle FEA‑Analyse durch, um Spannungskonzentrationsbereiche zu identifizieren. Wir überarbeiteten das progressive Stanzwerkzeug, indem wir lokale Entspannungskerben integrierten und eine mehrstufige Umformsequenz einführten, um die Rückfederung zu minimieren. Als Material wurde ein vorverzinnter SPCC‑Stahl mit optimierter Kornorientierung gewählt, um nach dem Verzinnen entstehende Eckaufbauschichten zu vermeiden. Mittels Laserprofilometrie wurden strenge Planheitskontrollen durchgeführt, um eine Koplanarität von unter 0,05 mm über die gesamte 65‑mm‑Spannweite sicherzustellen.
Ergebnis
Es wurde eine SMT‑Ausbeute von 100 % erreicht, ohne dass HF‑Leckagen festgestellt wurden. Die Koplanarität blieb konstant unter 0,03 mm, und die Produktion konnte auf 500.000 Stück pro Monat skaliert werden, bei einem stabilen Cpk‑Wert von über 1,66.