Echte Projekte, echte Ergebnisse. Entdecken Sie, wie Sunmy OEMs, Engineering-Teams und Produktentwickler in ganz Europa und Nordamerika dabei unterstützt hat, ihre Konstruktionen zum Leben zu erwecken – von komplexen CNC-gefrästen Teilen und Präzisionsdrehungen bis hin zu gestanzten Komponenten, Gussteilen und spritzgegossenen Baugruppen.
Jede Fallstudie zeigt die Herausforderung, den Prozess und das Ergebnis – einschließlich unserer Vorgehensweise bei der Materialauswahl, den Toleranzen, der Oberflächenbearbeitung sowie der Qualitätsprüfung mittels CMM und FAI.
Haben Sie ein ähnliches Projekt? Senden Sie uns Ihre Zeichnungen oder Muster – gemeinsam setzen wir es um.
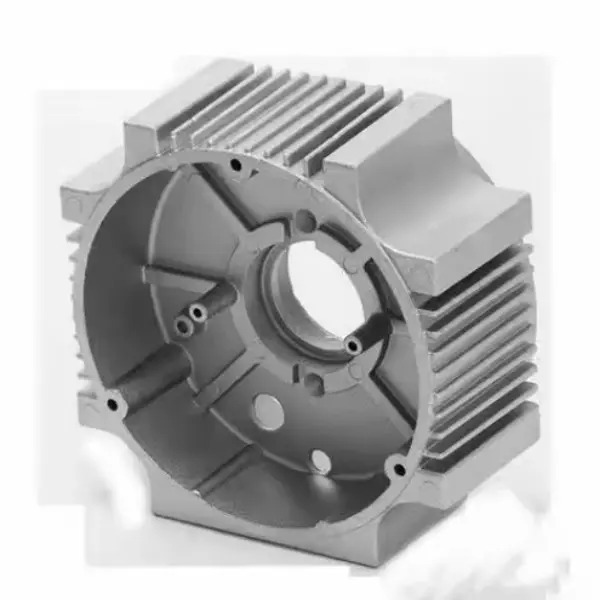
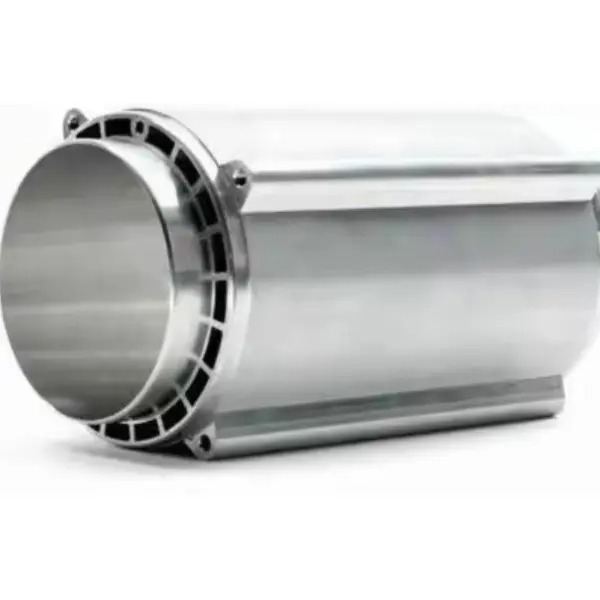
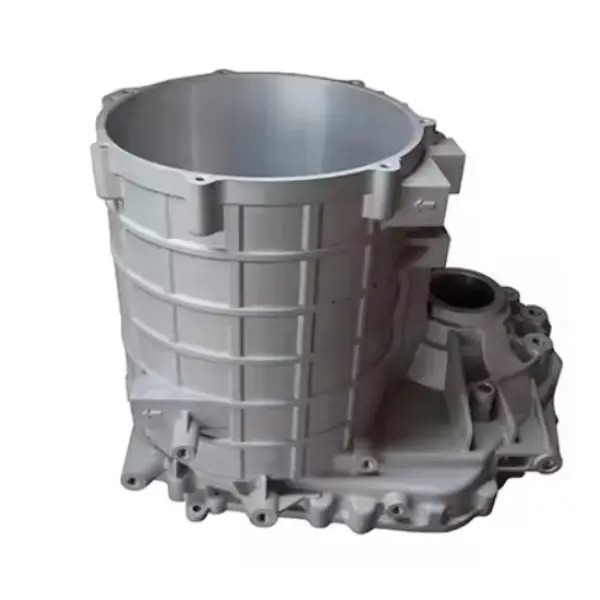
Der Kunde stieß beim Standard-Druckguss auf wiederkehrende Mikroporosität in den dickwandigen Lagerträgerbereichen, was unter einem hydrostatischen Test bei 3 bar zu einer Kreuzkontamination des Kühlmittels führte. Zudem verursachte die thermische Verformung nach dem Gießen eine Abweichung der Koaxialität der Hauptstatorbohrung von der zulässigen Toleranz von 0,05 mm, was bei hohen Drehzahlen zu nicht akzeptablen NVH‑Werten (Geräusch, Vibration und Rauheit) führte.
Unsere Lösung
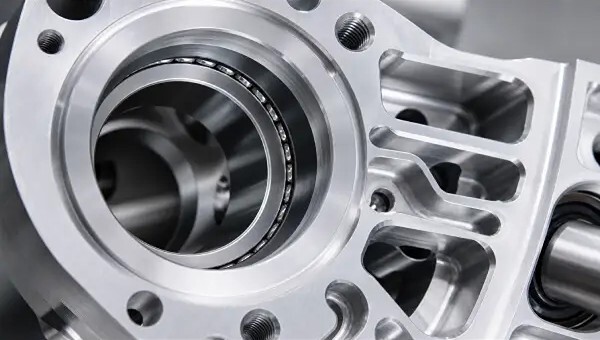
Die Hardware‑Ingenieure von Sunmy führten eine umfassende Moldflow‑Analyse durch, um die Anspritzgeschwindigkeit zu optimieren, und setzten einen hochvakuumierten HPDC‑Prozess ein, um das Einfangen von Gasen zu vermeiden. Zur Beseitigung der Porosität in den dicken Wandabschnitten integrierten wir lokalisierte Drückstifte in das Formdesign, um während der Erstarrungsphase eine aktive Verdichtung zu gewährleisten. Nach dem Gießen wurden sämtliche kritischen Anlageflächen und Lagerbohrungen in nur einem Arbeitsgang mit unseren 5‑Achsen‑HAAS‑CNC‑Bearbeitungszentren bearbeitet, um strenge geometrische Toleranzen und Ausrichtungen sicherzustellen.
Ergebnis
Der optimierte Prozess erzielte eine 100‑prozentige Erfolgsquote bei 5‑bar‑Helium‑Leckprüfungen und hielt die Koaxialität der Bohrungen streng innerhalb von ±0,02 mm. Wir realisierten erfolgreich einen ersten Produktionslauf von 1.000 Stück mit einem stabilen 15‑tägigen Lieferzyklus für die Serienproduktion.