Prawdziwe projekty, prawdziwe rezultaty. Odkryj, jak Sunmy pomógł producentom OEM, zespołom inżynierskim i deweloperom produktów w całej Europie i Ameryce Północnej wrealizowaniu ich projektów — od złożonych części obrabianych CNC i precyzyjnego toczenia po elementy tłoczone, odlewy i montaże formowane wtryskowo.
Każda studia przypadku przedstawia wyzwanie, proces i wynik — w tym to, jak zarządzaliśmy doborem materiałów, tolerancjami, obróbką powierzchni oraz weryfikacją jakości przy użyciu CMM i FAI.
Masz podobny projekt? Prześlij nam swoje rysunki lub próbki — zbudujmy go razem.
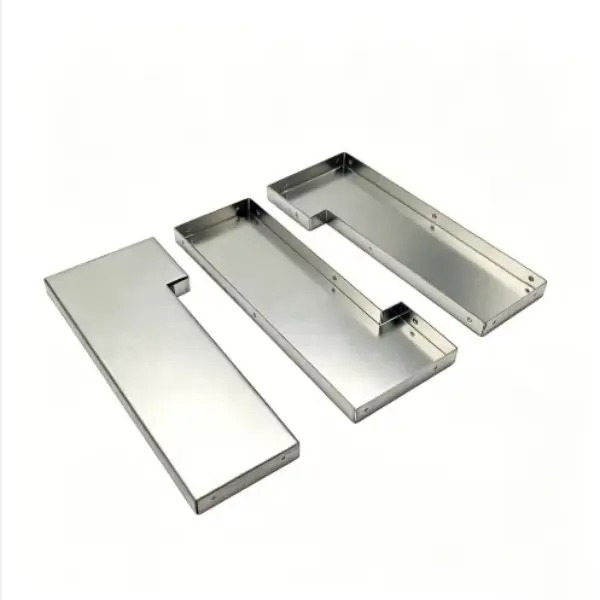
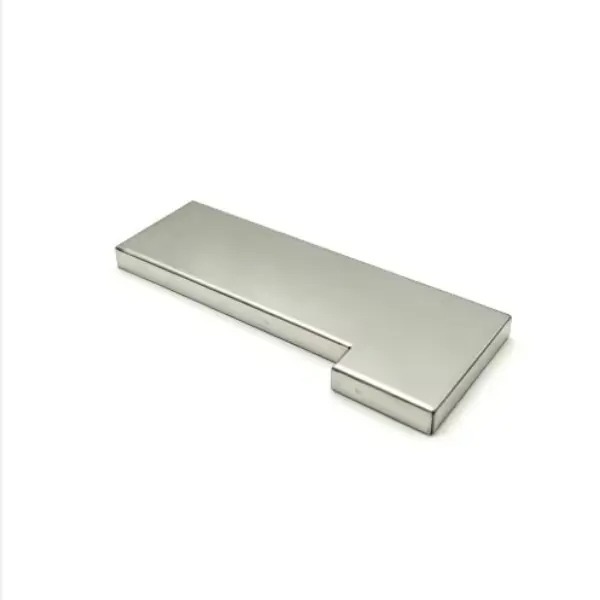
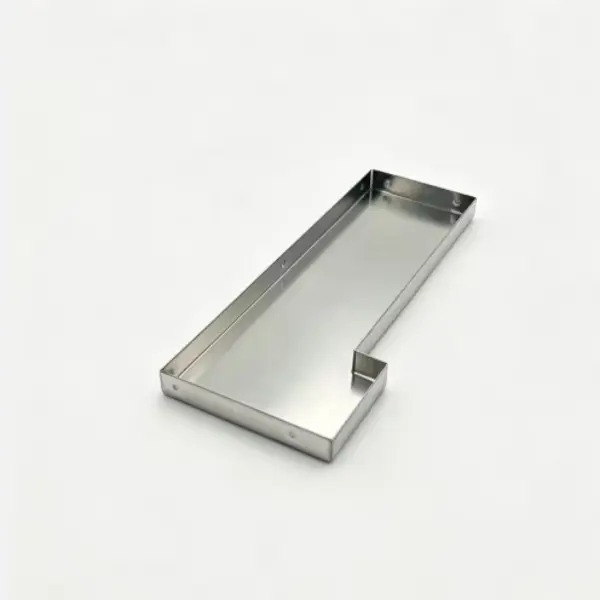
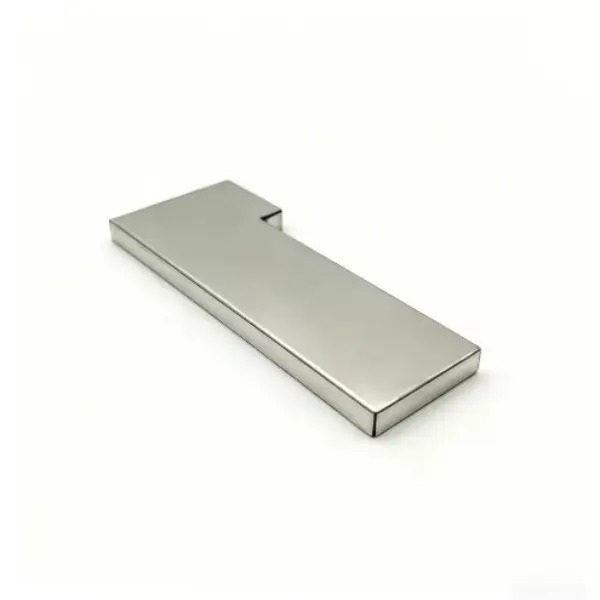
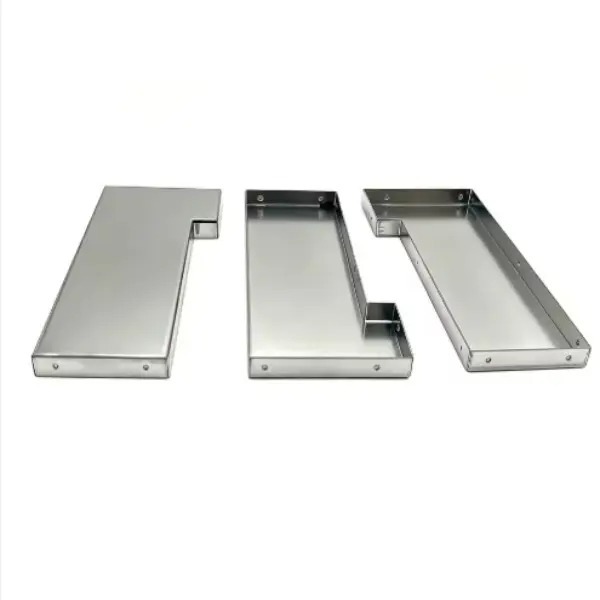
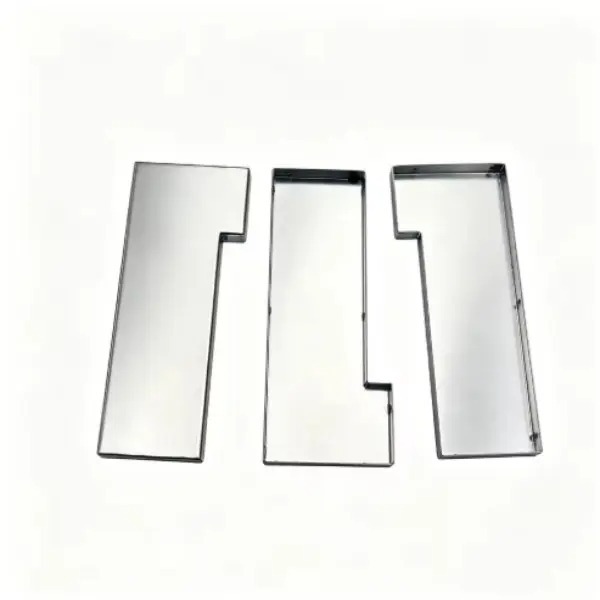
Precyzyjne tłoczenie na matrycy postępującej, precyzyjne gięcie, cynkowanie
Problem klienta
Podczas lutowania reflow w technologii montażu powierzchniowego (SMT) 65-milimetrowe niskoprofilowe (3 mm) puszki ekranujące uległy odkształceniom termicznym, co spowodowało odchylenie koplanarności przekraczające 0,12 mm. Brak płaskości doprowadził do lokalnych awarii połączeń lutowanych (efekt „tombstoning”/pustki) oraz silnego wycieku sygnału RF w module elektroniki wysokiej częstotliwości. Ponadto podczas gięcia pod kątem 90 stopni wystąpiły mikroprzerwy w stopionych rogach wewnętrznym, co zniszczyło efekt ciągłej klatki Faradaya.
Nasze rozwiązanie
Inżynierowie sprzętu z Sunmy przeprowadzili analizę elementów skończonych (FEA) strukturalną w celu identyfikacji stref koncentracji naprężeń. Przeprojektowaliśmy układ matrycy postępującej, integrując miejscowe wcięcia redukujące naprężenia i wprowadzając wielostopniową sekwencję formowania, aby zminimalizować sprężystość odrzutową. Wybrano materiał SPCC poprzednio cynkowany z optymalizowaną orientacją ziaren, co pozwoliło wyeliminować nagromadzenie materiału w rogach po cynkowaniu. Utrzymaliśmy rygorystyczne kontrole płaskości przy użyciu profilometrii laserowej, aby zagwarantować koplanarność poniżej 0,05 mm na całej długości 65 mm.
Wynik
Osiągnięto 100% wydajność w procesie SMT bez żadnych wykrytych wycieków RF. Koplanarność stabilnie utrzymywana była poniżej 0,03 mm, a produkcja została skalowana do 500 000 sztuk miesięcznie przy stałym Cpk > 1,66.