Proyectos reales, resultados reales. Descubra cómo Sunmy ha ayudado a fabricantes de equipos originales (OEM), equipos de ingeniería y desarrolladores de productos en toda Europa y Norteamérica a dar vida a sus diseños, desde piezas complejas mecanizadas por CNC y torneado de precisión hasta componentes estampados, piezas fundidas y conjuntos moldeados por inyección.
Cada estudio de caso muestra el desafío, el proceso y el resultado, incluyendo cómo gestionamos la selección de materiales, las tolerancias, el acabado superficial y la verificación de calidad mediante CMM y FAI.
¿Tiene un proyecto similar? Envíenos sus planos o muestras; construyamoslo juntos.
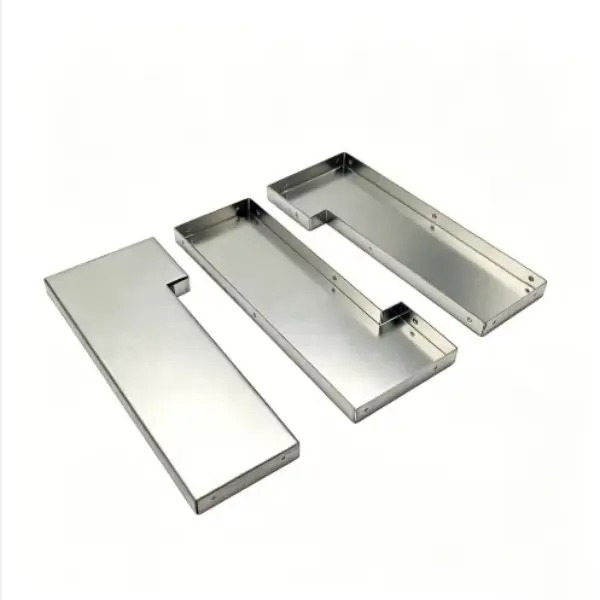
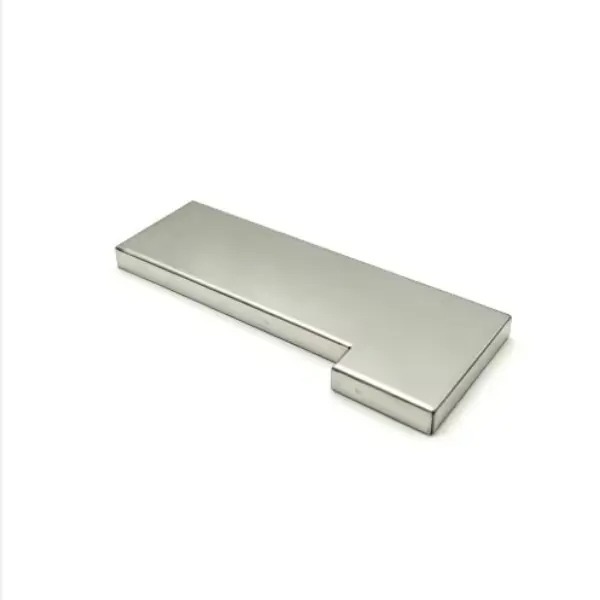
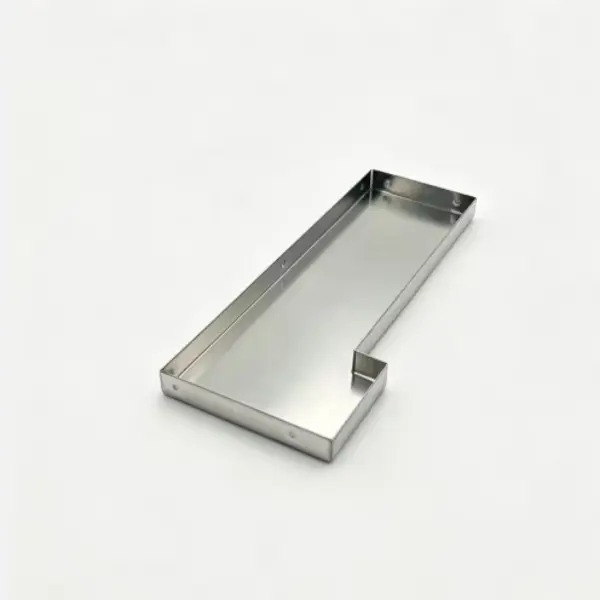
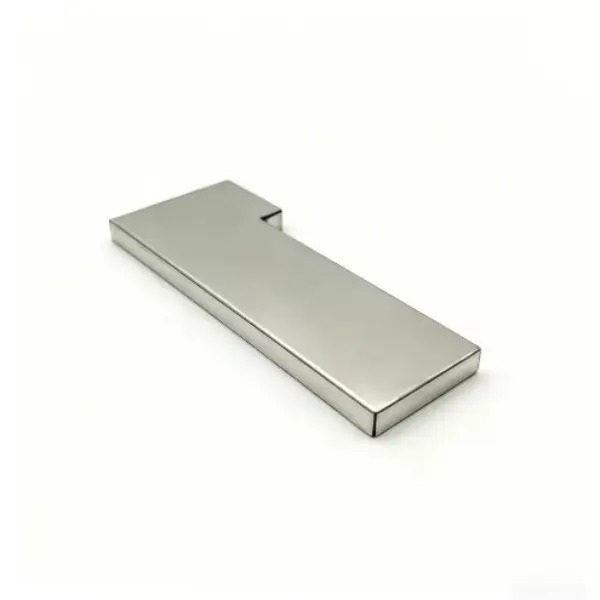
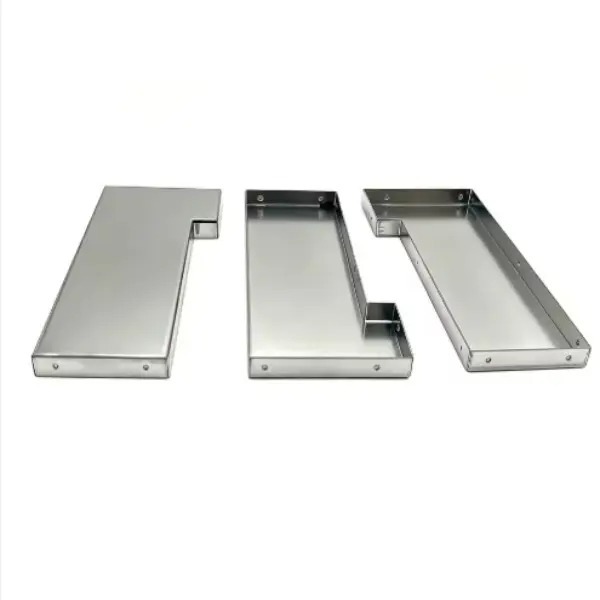
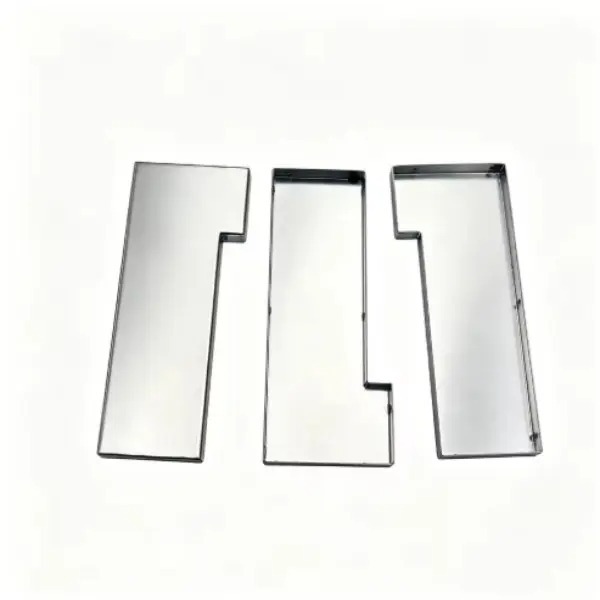
Lata personalizada de blindaje EMI/RF de SPCC estañada, estampada con precisión
Proceso
Estampado progresivo de precisión, doblado de precisión, estañado
Punto de dolor del cliente
Durante la soldadura por refusión de tecnología de montaje superficial (SMT), las latas de blindaje de bajo perfil (3 mm) y 65 mm de longitud presentaron distorsión térmica, lo que provocó una desviación de coplanaridad superior a 0,12 mm. Esta falta de planitud causó fallos localizados en las uniones de soldadura (tombstoning/vacíos) y graves fugas de RF en el módulo electrónico de alta frecuencia. Además, durante el doblado de 90 grados se produjeron microdesgarros en las esquinas interiores escalonadas, deteriorando el efecto de jaula de Faraday continua.
Nuestra solución
Los ingenieros de hardware de Sunmy realizaron un análisis FEA estructural para identificar las zonas de concentración de tensiones. Rediseñamos el diseño del troquel progresivo integrando ranuras locales de alivio de tensión e implementando una secuencia de conformado en múltiples etapas para minimizar la recuperación elástica. Se seleccionó un material SPCC pre-estañado con orientación de grano optimizada para eliminar la acumulación en las esquinas tras el estañado. Mantuvimos controles estrictos de planitud mediante perfilometría láser para garantizar una coplanaridad inferior a 0,05 mm a lo largo de todo el tramo de 65 mm.
Resultado
Se logró una tasa de rendimiento del 100 % en SMT sin detectarse ninguna fuga de RF. La coplanaridad se mantuvo constantemente por debajo de 0,03 mm, y la producción se escaló hasta 500.000 unidades/mes con un Cpk estable superior a 1,66.