Skutečné projekty, skutečné výsledky. Zjistěte, jak Sunmy pomohl OEM výrobcům, inženýrským týmům a vývojářům produktů po celé Evropě a Severní Americe přinést jejich návrhy k životu — od složitých CNC obráběných dílů a přesných soustružnických prvků až po lisované komponenty, odlitky a vstřikovány montáže.
Každá případová studie ukazuje výzvu, proces i výsledek — včetně toho, jak jsme řešili výběr materiálů, tolerance, povrchovou úpravu a ověřování kvality pomocí CMM a FAI.
Máte podobný projekt? Pošlete nám své výkresy nebo vzorky — postavme ho společně.
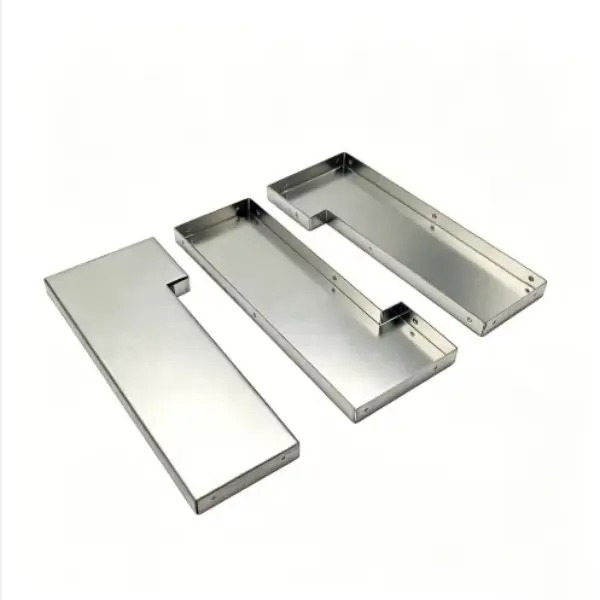
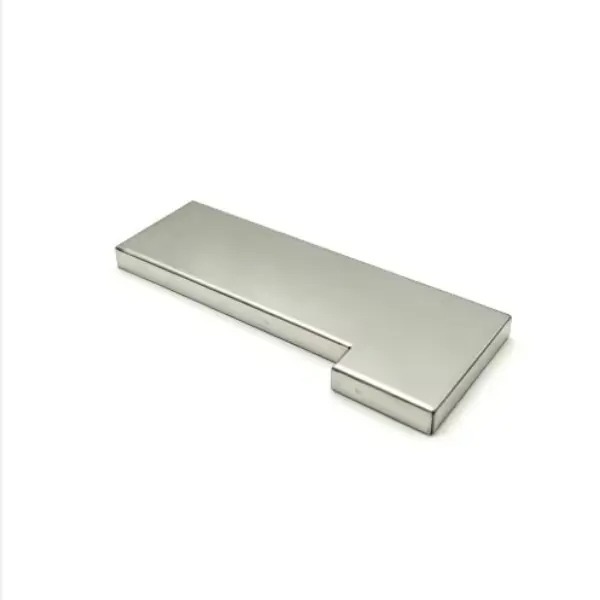
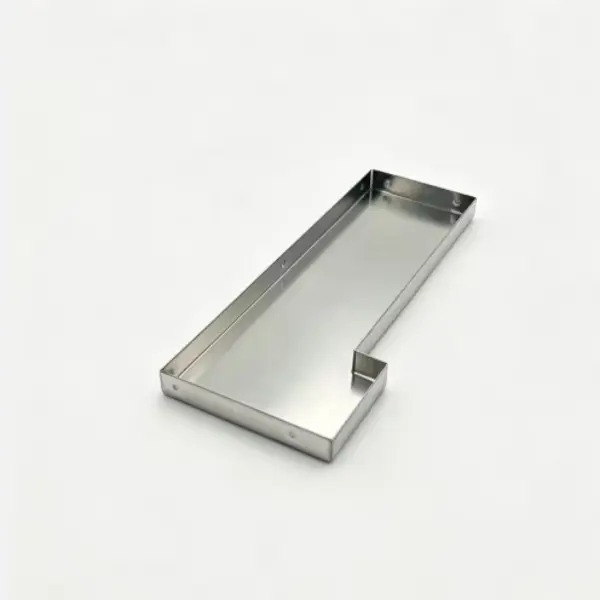
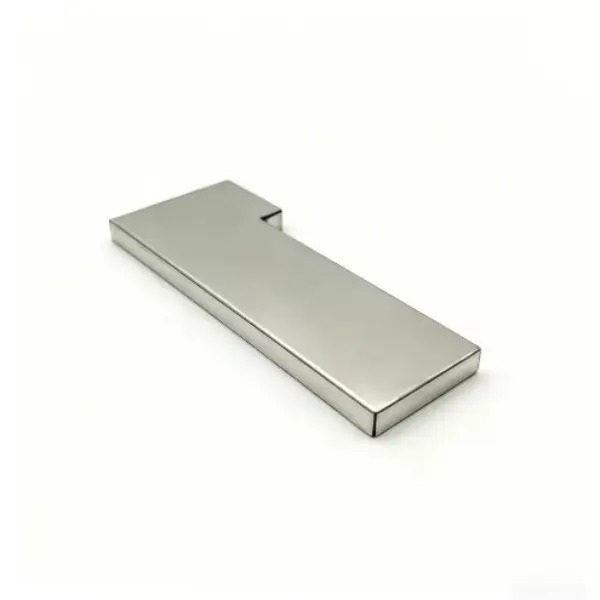
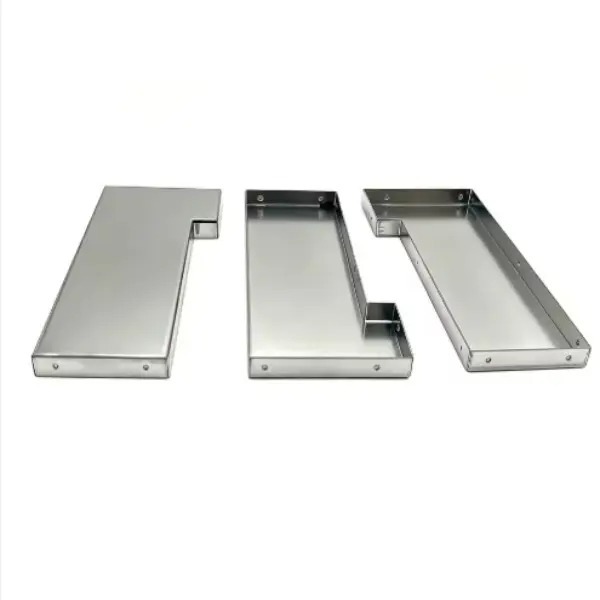
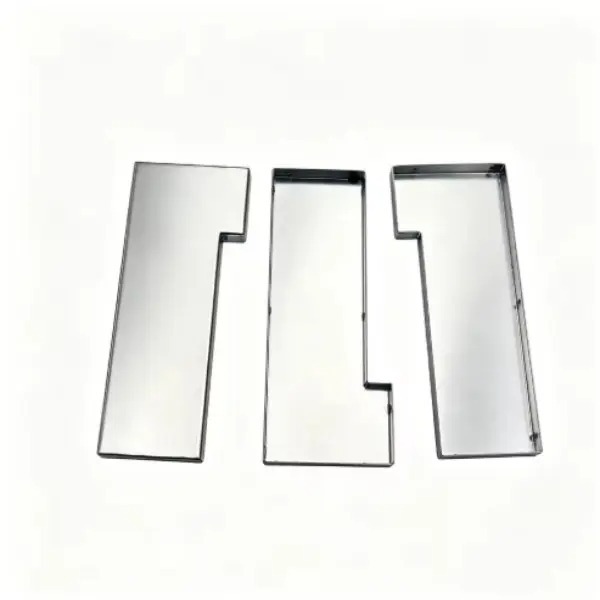
Během pájení technologií povrchové montáže (SMT) došlo u 65mm dlouhých nízkoprofilových (3mm) stínících dóz k tepelné deformaci, což vedlo k odchylce koplanarity přesahující 0,12 mm. Tato nedostatečná rovinnost způsobila lokální selhání pájecích spojů (tombstoning/vacua) a vážné úniky RF v modulu vysokofrekvenční elektroniky. Navíc se během 90stupňového ohýbání objevily mikrotrhliny ve stupňovitých vnitřních rozích, čímž byl degradován efekt souvislé Faradayovy klece.
Naše řešení
Hardware inženýři společnosti Sunmy provedli strukturální FEA k identifikaci zón koncentrace napětí. Přepracovali jsme layout progresivního lisu začleněním lokalizovaných drážek pro snížení napětí a implementací vícestupňové formovací sekvence s cílem minimalizovat pružné zpětné vychýlení. Byl vybrán předem pocínovaný materiál SPCC s optimalizovanou orientací zrn, aby se eliminovalo tvorba hrbolů v rozích po pokovení. Dodržovali jsme striktní kontroly rovinnosti pomocí laserové profilometrie, abychom zajistili koplanaritu menší než 0,05 mm po celém rozpětí 65 mm.
Výsledek
Dosáhli jsme 100% výtěžnosti SMT s nulovými detekovanými úniky RF. Koplanarita byla stabilně udržována pod 0,03 mm a výroba byla škálována na 500 000 kusů měsíčně se stabilním Cpk > 1,66.