Valós projektek, valós eredmények. Fedezze fel, hogyan segítette a Sunmy OEM-eknek, mérnöki csapatoknak és termékfejlesztőknek Európa és Észak-Amerika-szerte abban, hogy terveik életre keljenek – a komplex CNC megmunkált alkatrészektől és precíziós esztergálástól kezdve a préselt alkatrészekig, öntvényekig és fröccsöntött szerelvényekig.
Minden esettanulmány bemutatja a kihívást, a folyamatot és az eredményt – beleértve azt is, hogyan kezeltük az anyagválasztást, a tűréseket, a felületi utómunkát és a minőségellenőrzést CMM-vel és FAI-val.
Hasonló projektje van? Küldje el nekünk rajzait vagy mintáit – építsük együtt.
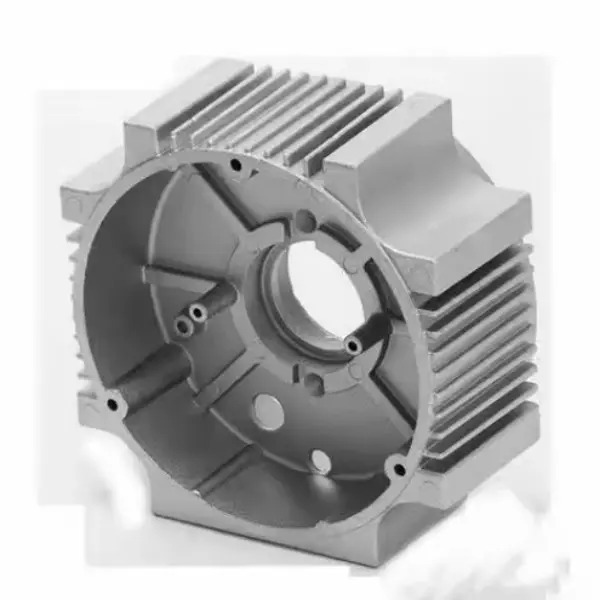
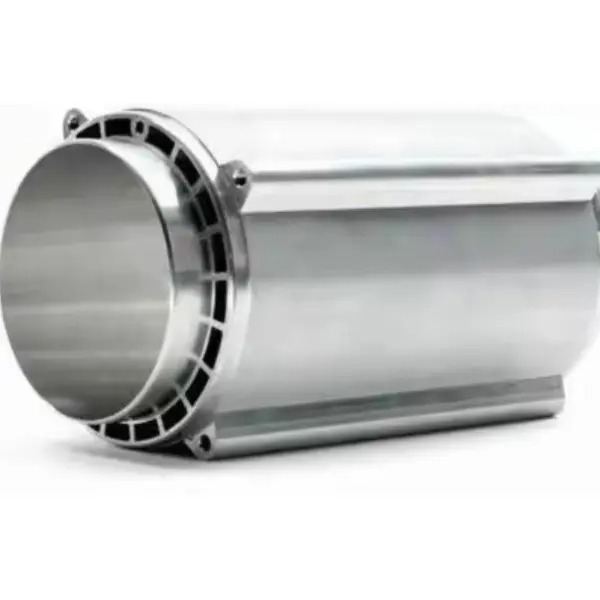
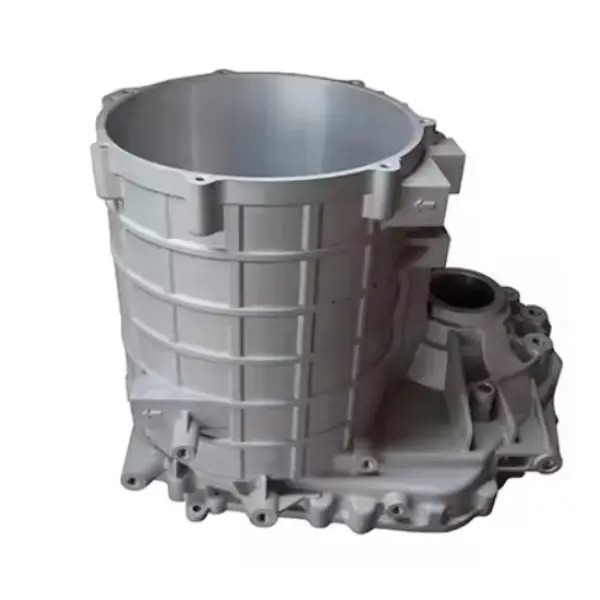
Az ügyfél a standard öntés során ismétlődő mikroporossággal szembesült a vastagfalú csapágytartó részeknél, ami a 3 baros hidrosztatikus vizsgálat során hűtőfolyadék keresztbeszennyeződéséhez vezetett. Ezen felül az öntés utáni hőmérsékleti deformáció miatt a fő statorkarima koaksialitása meghaladta a 0,05 mm-es küszöbértéket, ami elfogadhatatlan NVH (zaj, vibráció és érdesség) szinteket eredményezett magas fordulatszámon.
Megoldásunk
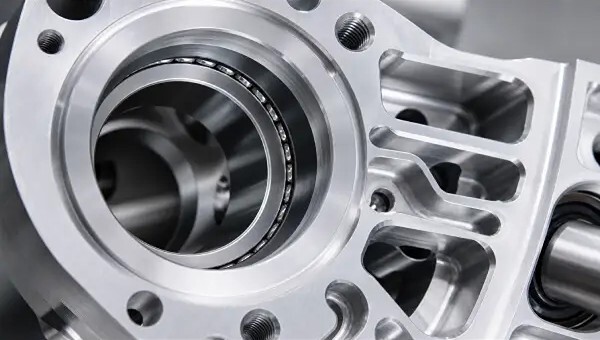
A Sunmy hardvermérnökei fejlett Moldflow-elemzést végeztek a beömlő sebesség optimalizálására, és magas vákuumú HPDC-folyamatot vezettek be a gázfogdosódás kiküszöbölésére. A vastag rétegű részek porozitásának kezelésére helyi préselőcsapokat integráltunk az öntőforma tervezésébe, hogy az alvadási fázisban aktív sűrítést biztosítsunk. Az öntés után minden kritikus illesztési felületet és csapágyfuratot egyetlen beállítással megmunkáltunk 5 tengelyes HAAS CNC forgácsoló központjainkkal, hogy garantáljuk a szigorú geometriai tűréseket és a párhuzamosságot.
Eredmény
Az optimalizált eljárás 100%-os sikeres eredményt hozott az 5 baros héliumos szivárgásvizsgálatokon, és szigorúan ±0,02 mm-en belül tartotta a furatok koaksialitását. Sikeresen teljesítettük az első 1000 darabos gyártási futást, stabilizáltuk a tömeggyártás 15 napos szállítási ciklusát.