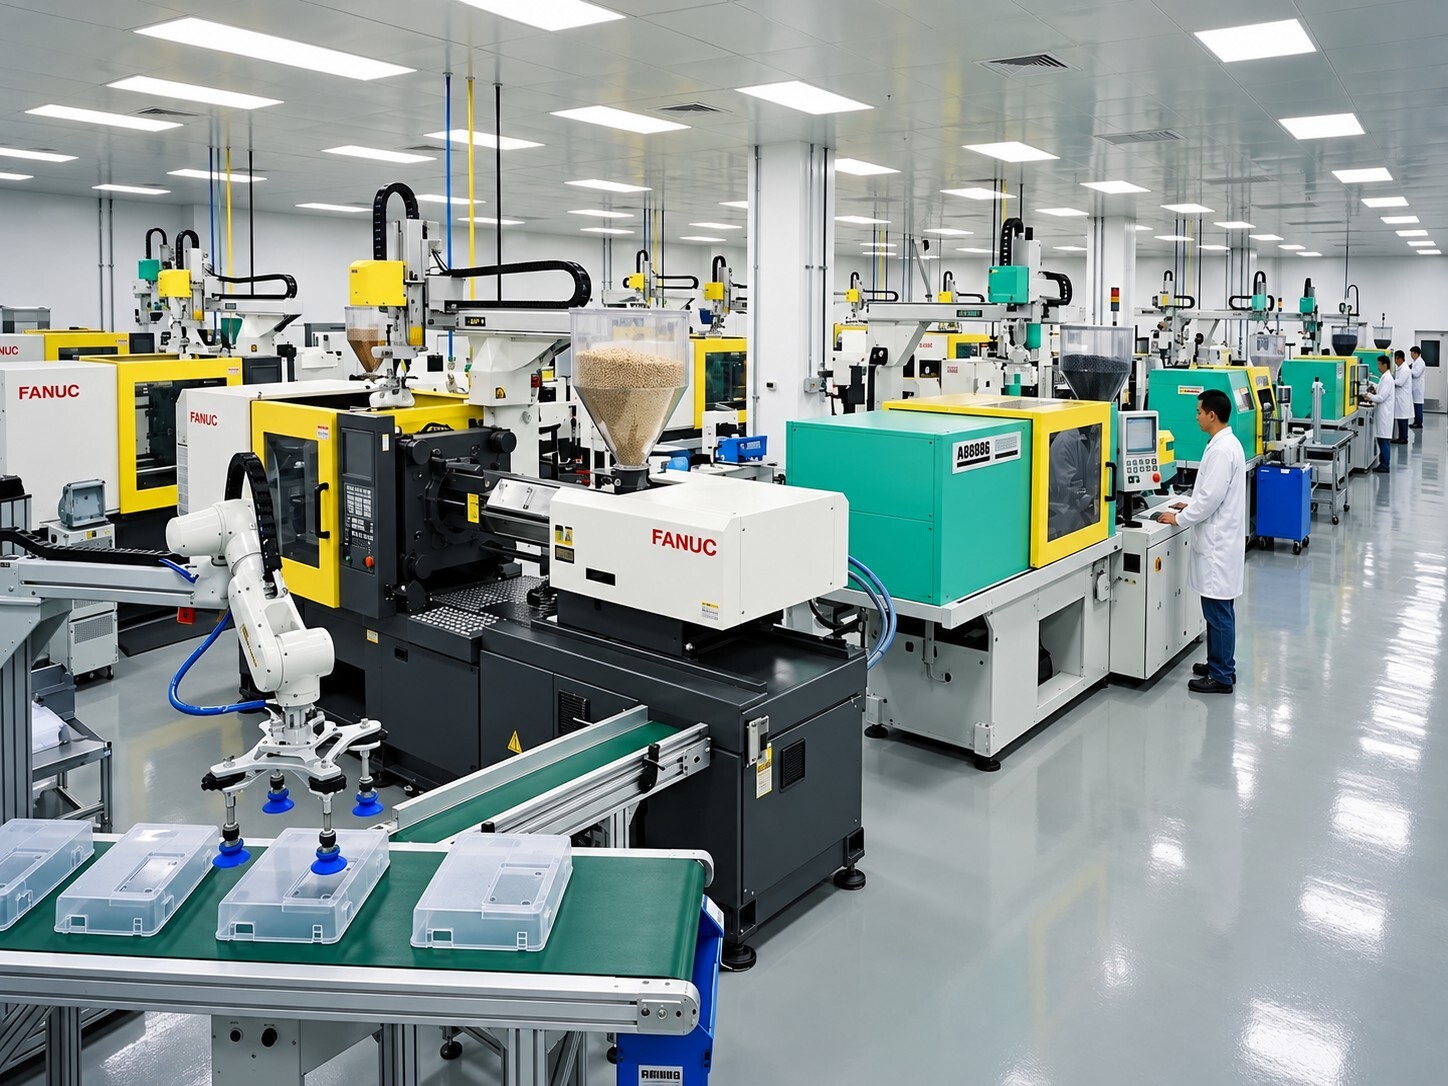
Wie man die Vorlaufzeit für Guss- und Zerspanungsproben auf 14 Tage reduziert
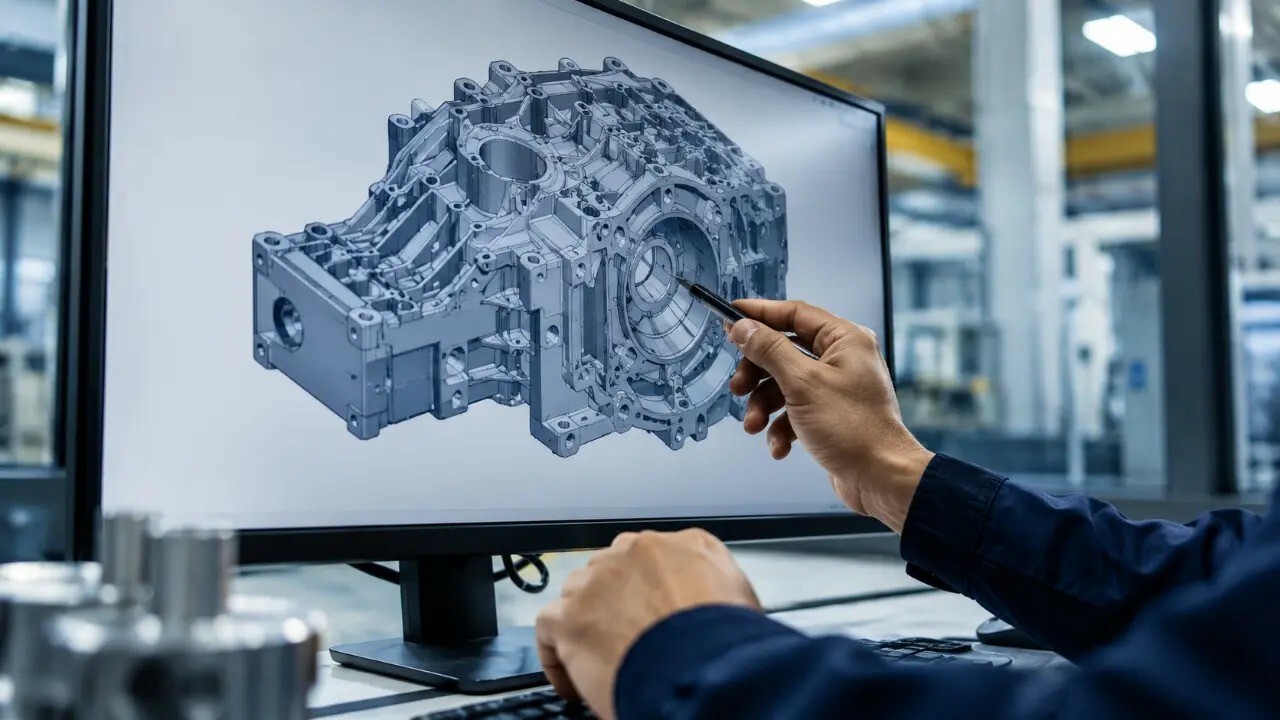
Die Erreichung einer Durchlaufzeit von 14 Tagen für kundenspezifische Metallkomponenten erfordert, dass die traditionellen Silos zwischen Gießereiarbeiten und nachgelagerten Prozessen abgebaut werden. CNC-BearbeitungTypischerweise gießt eine Gießerei das Rohteil, versendet es an eine separate mechanische Werkstatt, und wertvolle Wochen gehen durch Transport und Neuausrichtung verloren.
Integration Gießen und Zerspanen Die Integration aller Prozesse unter einem Dach beseitigt diese logistischen Engpässe. Der Ablauf basiert auf einem optimierten dreistufigen Arbeitsfluss:
1. Schnelle DFM-Bewertung (Tag 1)
Innerhalb von Stunden nach Erhalt Ihrer STEP, IGES oder DWG Im ersten Schritt analysieren Ingenieure mithilfe von CAD‑Dateien die Fertigbarkeit der Teile (DFM). Dabei prüfen sie die Wanddickenkonstanz, die Entformungswinkel sowie die Zerspanungszugaben, um Porosität und Werkzeugverbiegungen bereits vor Produktionsbeginn zu vermeiden.
2. Schnelle Werkzeugherstellung und Rohgussproduktion (Tage 2–8)
Mithilfe schnell wechselbarer Formgrundplatten und optimierter Kühlkanäle werden die Rohlinge entsprechend den Materialvorgaben und mechanischen Anforderungen gegossen. Feinguss oder Präzisionsdruckguss3. Hochpräzise CNC‑Bearbeitung und Qualitätskontrolle (Tage 9–14)
, Innengewinde und Dichtflächen.
Die Gussteile gelangen direkt zu Mehrachsen-CNC-Bearbeitung Zentren, um kritische ToleranzenBeherrschung enger Toleranzen in unterschiedlichsten industriellen Anwendungen
Verschiedene Branchen verlangen spezifische Materialeigenschaften und maßgeschneiderte Bearbeitungsstrategien. Die Bewältigung dieser Vielfalt erfordert tiefgehende technische Expertise über zahlreiche Komponententypen hinweg.
Präzisionsgedrehte Teile für Hochgeschwindigkeitsmontage
, synchronisierte Dreh‑ und Fräsmaschinen bearbeiten rohe Gussteile effizient. Fortschrittliche
Für Komponenten, die hohe Konzentrizitätbewältigen komplexe Außenprofile und Innenbohrungen in einem einzigen Aufspannsystem, wodurch Spannfehler vermieden und strenge geometrische CNC-Drehmaschinen Medizinische Zerspanungsteile mit Null‑Fehler‑Toleranzen Toleranzen.
Medizinische Anwendungen dulden keinen Fehler. Die Fertigung erfordert
, biokompatible Oberflächenbeschaffenheiten sowie absolute Maßrückverfolgbarkeit. Die Bearbeitungsstrategien konzentrieren sich darauf, Spannungskonzentrationen zu minimieren und gratfreie Kanten unter Medizinische Zerspanungsteile erfordert chirurgischen Edelstahl oder TitanKupfer ist aufgrund seiner ISO 13485 Normen.
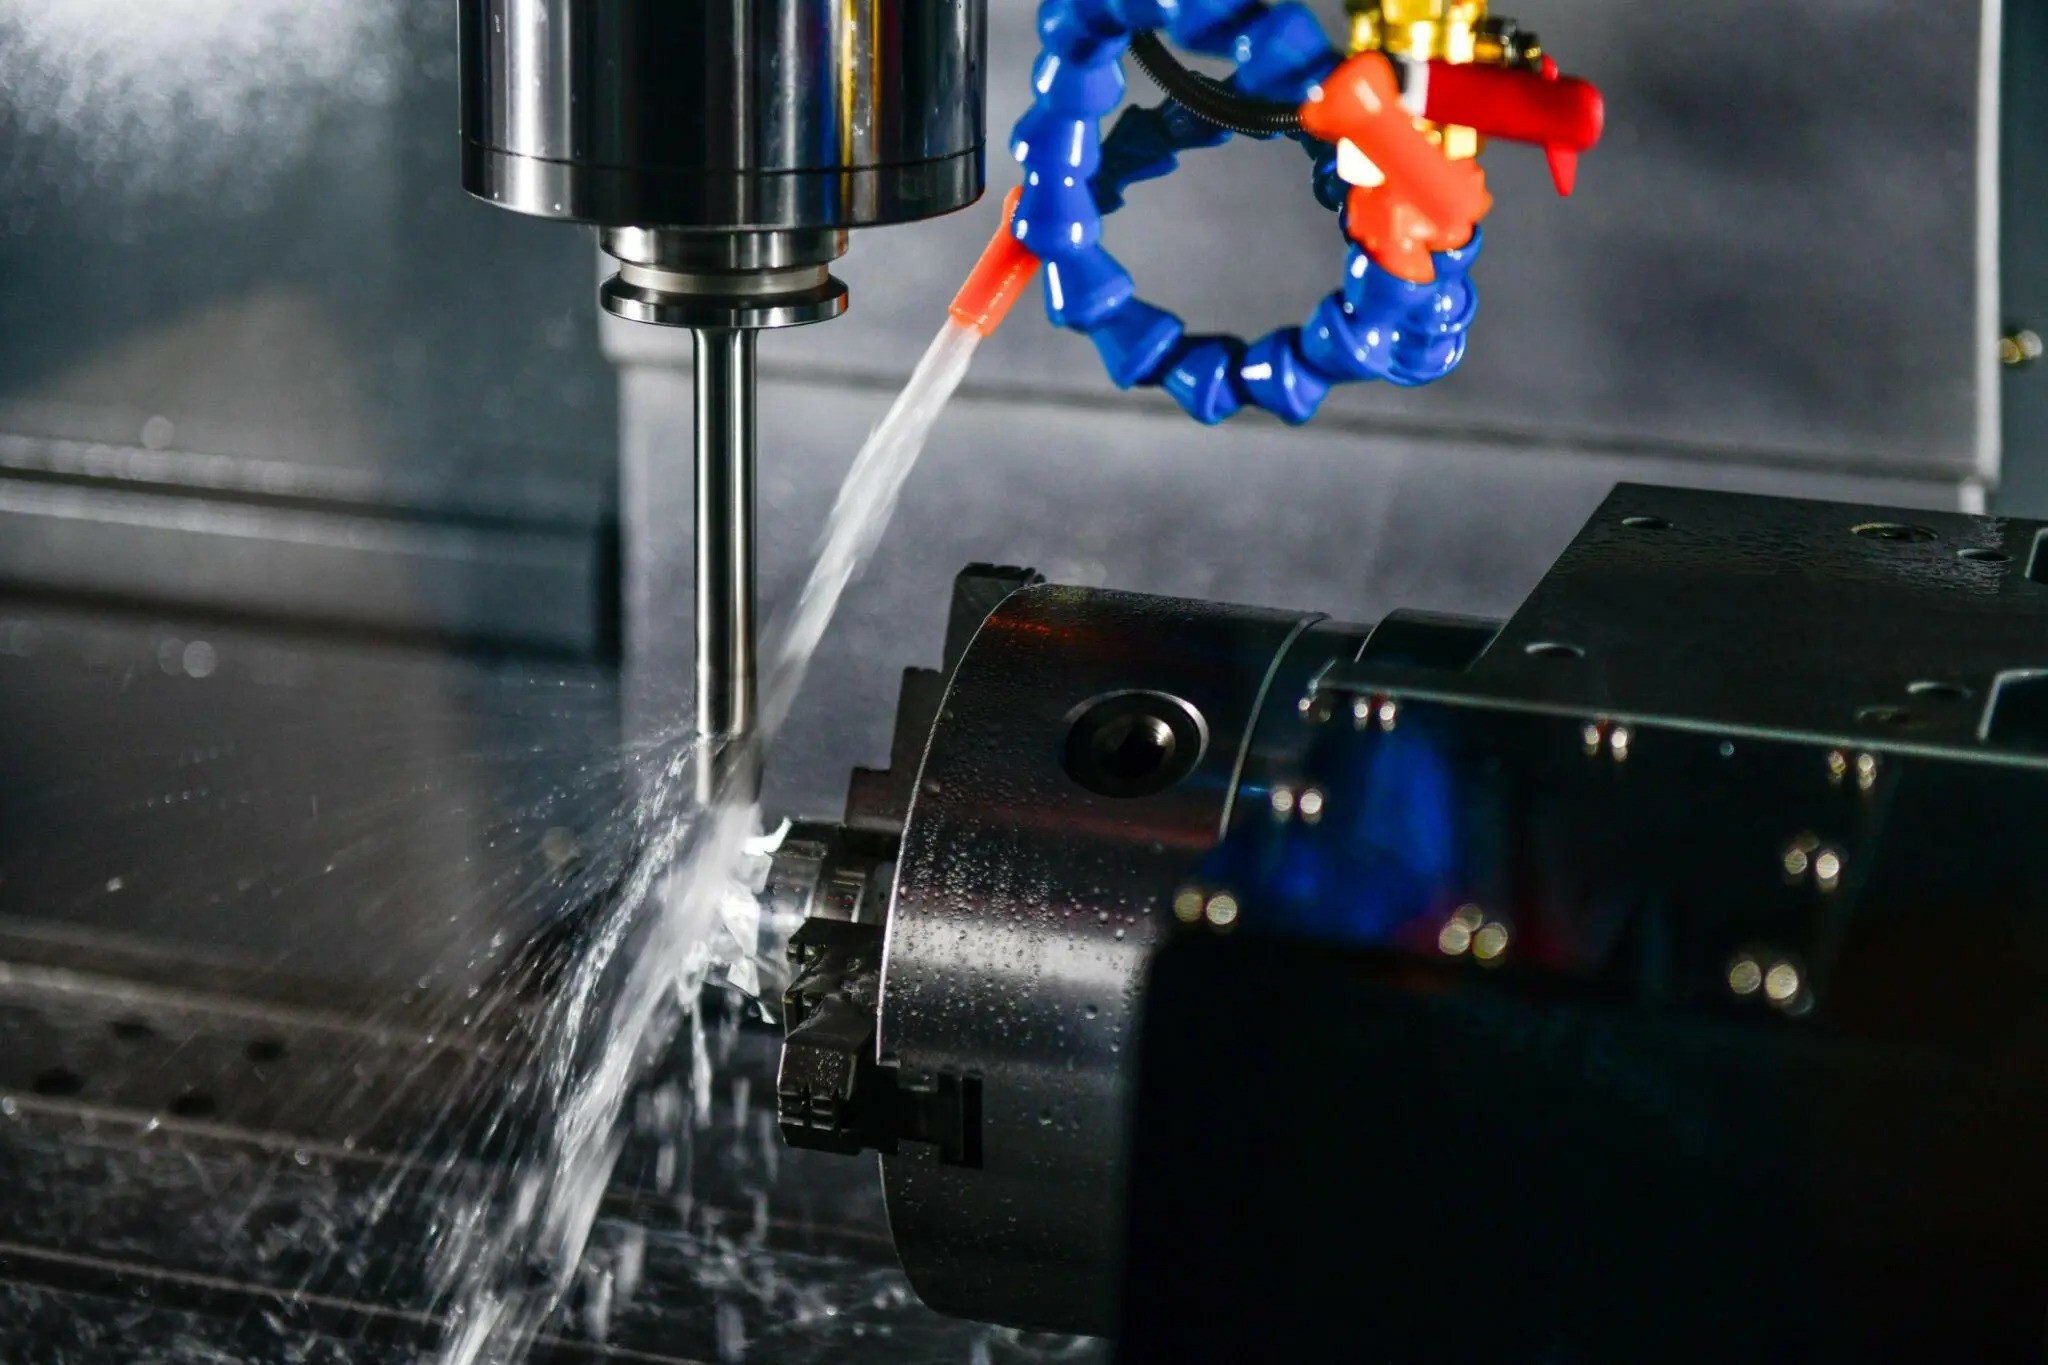
Hochleitfähige Kupferbearbeitungsteile
, was häufig zu klebrigen Spänen und schnellem Werkzeugverschleiß führt. Die Verarbeitung erfordert spezialisierte Werkzeuggeometrien, gezielte Spanbrecherkonfigurationen sowie Hohe Duktilität und Wärmeleitfähigkeit, um scharfe Kanten und exakte Maßkontrolle zu gewährleisten. Kupferbearbeitungsteile Produktionskapazitäten: <<>> Hochdruck-Flutkühlmittel hat kundenspezifische Metallkomponenten für globale OEMs und Tier‑1‑Zulieferer gefertigt. Mit einem vollständigen Produktionsökosystem verwandeln wir technische Zeichnungen in produktionstaugliche Bauteile.
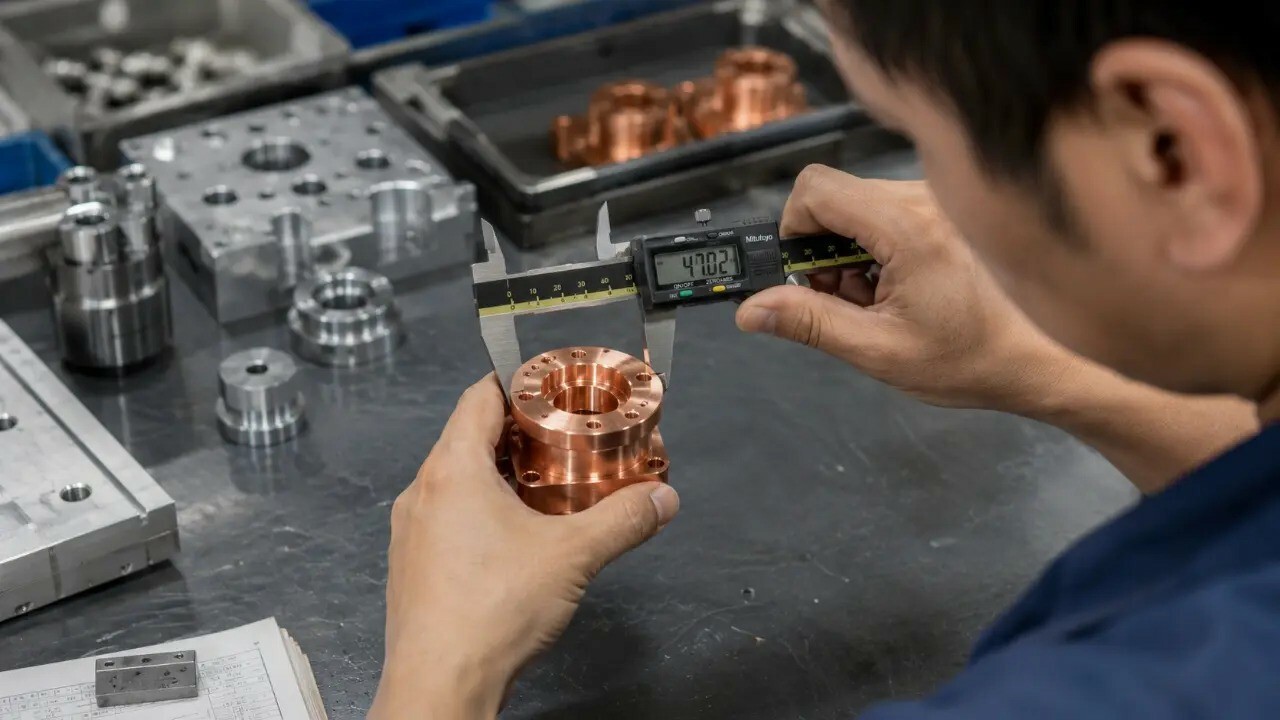
, sowie fortschrittliches Stanzwerkzeug für robuste Rohkonstruktionen.
Seit 2016, Shenzhen Sunmy Hardware Co., Ltd. Nachbearbeitung durch Kunststoff‑Überformung und Herstellung hybrider Metall‑Kunststoff‑Komponenten.
- Gießen und Stanzen: Präzision Feinguss, DruckgussWelche technischen Dateien sind erforderlich, um ein Angebot für Guss- und Zerspanungsarbeiten zu erhalten?
- Drehen und Zerspanen: 3-Achs-, 4-Achs- und 5-Achs-CNC-Fräsen neben Hochgeschwindigkeits- CNC-Drehen für Oberflächen mit engen Toleranzen.
- Spritzgießen: Format) für geometrische Abmessungen und Volumenberechnungen, kombiniert mit detaillierten
Andere fragen auch (FAQ)
, Gewindekennzeichnungen, Materialklassen und Anforderungen an die Oberflächenbeschaffenheit.
Wir benötigen 3D-CAD-Modelle (STEP, STP oder IGES Format) für geometrische Abmessungen und Volumenberechnungen, kombiniert mit detaillierten 2D-Technische Zeichnungen (PDF Format), die spezifizieren Toleranzen, Gewindekennzeichnungen, Werkstoffklassen und Anforderungen an die Oberflächengüte.
Wie kontrolliert man die innere Porosität von Gussteilen vor der Bearbeitung?
Wir verwenden Formflusssimulation Software während der DFM Phase, um Gießprobleme vorherzusagen. Nach dem Gießen setzen wir ultraschall- und röntgenbasierte zerstörungsfreie Prüfverfahren (NDT) ein, um die innere Dichte zu überprüfen, bevor wir kritische Merkmale auf unseren CNC-Maschinen bearbeiten.
Können Sie kundenspezifische Komponenten direkt aus massivem Rohmaterial fertigen, wenn die Anfertigung von Gussformen zu lange dauert?
Ja. Für eilige Funktionsprototypen oder Kleinserien bis zu 50 Stück können wir auf Formwerkzeuge vollständig verzichten und Ihre Teile direkt aus massives Barren oder Stangenmaterial um enge Fristen einzuhalten.
Beschleunigen Sie Ihre Hardwareentwicklung
Lassen Sie nicht zu, dass eine langsame Prototypentwicklung zum Engpass am Markt wird. Senden Sie uns Ihre 2D-/3D-Zeichnungen oder physischen Muster an Shenzhen Sunmy Hardware Co., Ltd. Unser Engineering-Team erstellt innerhalb von 24 Stunden eine detaillierte technische Begutachtung sowie ein praxisorientiertes Fertigungsangebot.
Kontaktieren Sie noch heute unseren Engineering-Schalter, um Ihren 14-tägigen Musterproduktionslauf zu starten.