Echte Projekte, echte Ergebnisse. Entdecken Sie, wie Sunmy OEMs, Engineering-Teams und Produktentwickler in ganz Europa und Nordamerika dabei unterstützt hat, ihre Konstruktionen zum Leben zu erwecken – von komplexen CNC-gefrästen Teilen und Präzisionsdrehungen bis hin zu gestanzten Komponenten, Gussteilen und spritzgegossenen Baugruppen.
Jede Fallstudie zeigt die Herausforderung, den Prozess und das Ergebnis – einschließlich unserer Vorgehensweise bei der Materialauswahl, den Toleranzen, der Oberflächenbearbeitung sowie der Qualitätsprüfung mittels CMM und FAI.
Haben Sie ein ähnliches Projekt? Senden Sie uns Ihre Zeichnungen oder Muster – gemeinsam setzen wir es um.
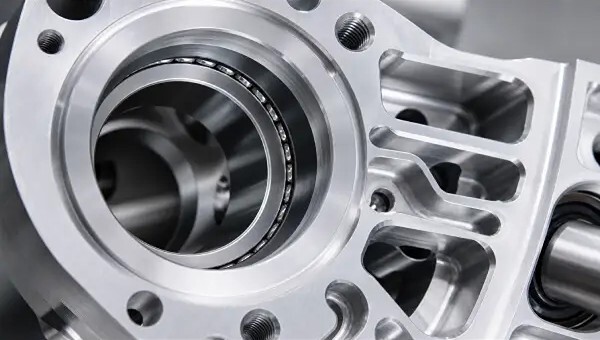
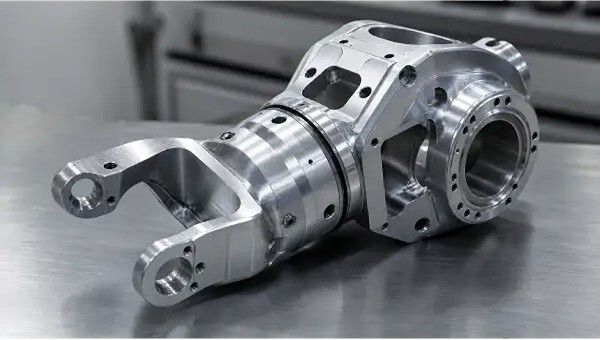
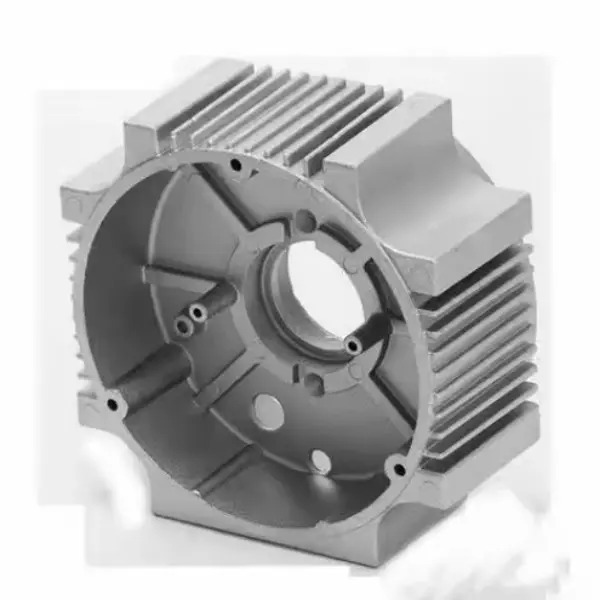
Die ersten Prototypen des Kunden wiesen bei schnellen Richtungsänderungen unakzeptables kinematisches Spiel auf. Die Ursachenanalyse ergab eine Koaxialitätsabweichung von 0,045 mm zwischen den Bohrungen der gegenüberliegenden Planetengetriebe‑Lager, hauptsächlich verursacht durch Stapelungsfehler bei mehreren Werkstückumpositionierungen im herkömmlichen 3‑Achsen‑Bearbeitungsprozess. Zudem führte das aggressive Abtragen von Material (über 75 % Volumenreduktion zur Erreichung der gewebeartigen Leichtbaustruktur) zu enormen Restspannungen, die eine geometrische Verformung von 0,08 mm über den Hauptmontageflansch hervorriefen und im Einsatz zu IP67‑Dichtungsversagen führten.
Unsere Lösung
Die Hardware‑Ingenieure von Sunmy überarbeiteten die Zeichnung und forderten die Verwendung eines 7075‑T651‑Aluminium‑Rohlings (spannungsfrei). Wir optimierten die CAM‑Strategie und führten einen kontrollierten Wärmebehandlungszyklus zur Spannungsentlastung direkt zwischen den schweren Schrupp‑ und den feinen Nachbearbeitungs‑Werkzeugwegen ein. Mit unseren HAAS‑5‑Achsen‑CNC‑Bearbeitungszentren fertigten wir sämtliche kritischen Lagerbohrungen, Passloch‑Indexierungslöcher und Anlageflächen in einem einzigen, unterbrechungsfreien Arbeitsgang. Zur Bekämpfung von Schwingungen in den 1,5 mm dünnen, tiefen Taschen entwickelten wir spezielle, niederfrequente vibrationsdämpfende Spannvorrichtungen.
Ergebnis
Das 5‑Achsen‑Protokoll im Einzelsetup sicherte eine Koaxialität von 0,008 mm und eine Lagegenauigkeit von 0,012 mm zwischen den Lagerbohrungen und eliminierte so das Gelenkspiel vollständig. Die nach der Bearbeitung auftretenden Verformungen wurden auf null reduziert, sodass ein perfekt planer Flansch entstand, der den strengen 100‑Bar‑Luftdruck‑Lecktest sowie die dynamische Belastungsprüfung über 5 Millionen Zyklen bestand.