Études de cas

Des projets réels, des résultats concrets. Découvrez comment Sunmy a aidé les équipementiers, les équipes d’ingénierie et les développeurs de produits à travers l’Europe et l’Amérique du Nord à concrétiser leurs designs — des pièces complexes usinées sur CNC et du tournage de précision aux composants emboutis, pièces moulées et assemblages par injection.

Chaque étude de cas présente le défi, le processus et le résultat — y compris la manière dont nous avons géré la sélection des matériaux, les tolérances, la finition de surface ainsi que la vérification de la qualité au moyen de machines à mesurer tridimensionnelles (CMM) et d’analyses de conformité initiale (FAI).

Vous avez un projet similaire ? Envoyez-nous vos plans ou échantillons — construisons-le ensemble.

Injection_Molding_Workshop
  1. Accueil
  2. / Études de cas / Boîtier de moteur pour véhicules électriques

Catégorie/Titre

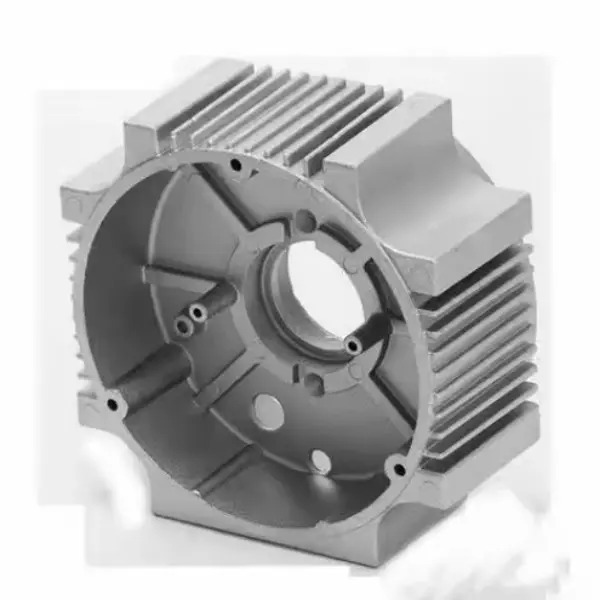
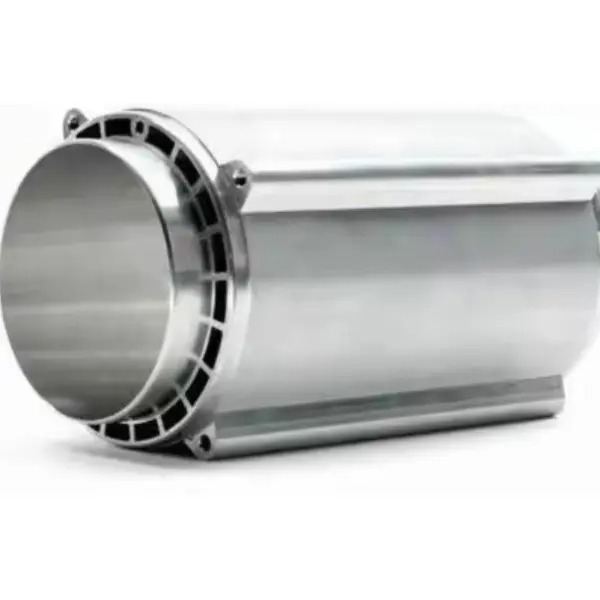
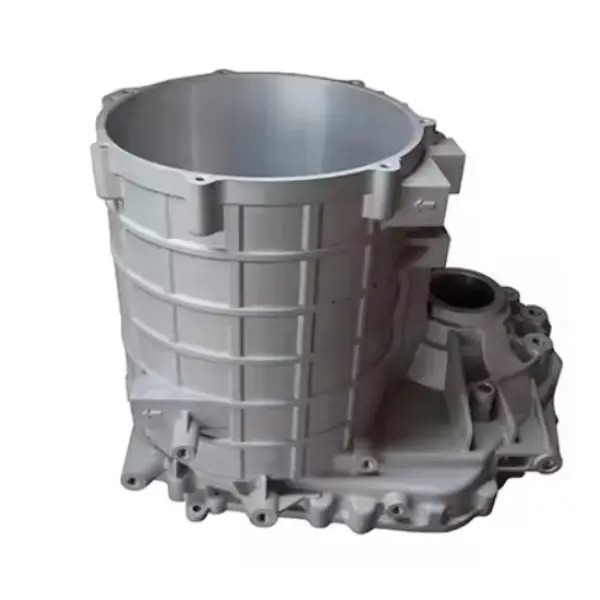
Boîtier de moteur pour véhicules électriques

Produit

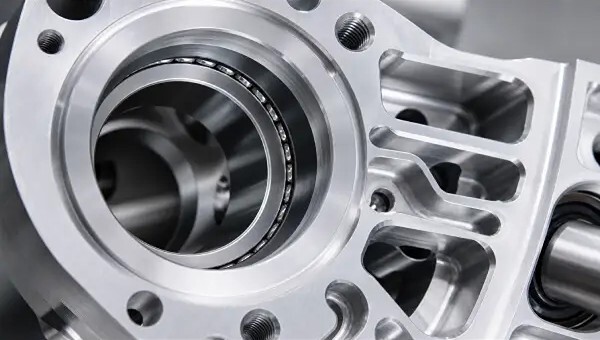
Boîtier de moteur en aluminium moulé sous haute pression pour véhicules à énergies nouvelles

Processus

Moulage sous haute pression assisté par vide (HPDC), fraisage CNC à 5 axes, test d’étanchéité à l’hélium
Point douloureux du client

Le client rencontrait une microporosité récurrente dans les sections de support de roulement à paroi épaisse lors du moulage sous pression standard, entraînant une contamination croisée du liquide de refroidissement lors des essais hydrostatiques à 3 bars. De plus, la déformation thermique post‑moulage faisait dévier la coaxialité de l’alésage principal du stator au‑delà du seuil de 0,05 mm, ce qui engendrait des niveaux inacceptables de bruit, de vibration et de rudesse (NVH) à haut régime.

Notre solution

Les ingénieurs matériels de Sunmy ont mené une analyse avancée Moldflow afin d’optimiser la vitesse d’écoulement dans le système d’alimentation et ont mis en œuvre un procédé HPDC à haut vide pour éliminer l’emprisonnement de gaz. Pour résoudre le problème de porosité dans les zones épaisses, nous avons intégré des broches de compression localisées dans la conception du moule, permettant une densification active durant la phase de solidification. Après le moulage, toutes les surfaces d’assemblage critiques ainsi que les alésages des paliers ont été usinés en une seule opération grâce à nos centres d’usinage CNC HAAS à 5 axes, garantissant des tolérances géométriques strictes et un alignement parfait.

Résultat

Le procédé optimisé a permis d’obtenir un taux de conformité de 100 % aux tests d’étanchéité à l’hélium à 5 bars et de maintenir rigoureusement la coaxialité des alésages dans une plage de ±0,02 mm. Nous avons également réalisé avec succès un premier lot de production de 1 000 pièces, tout en stabilisant le cycle de livraison à 15 jours pour la production en série.