Estudios de caso

Proyectos reales, resultados reales. Descubra cómo Sunmy ha ayudado a fabricantes de equipos originales (OEM), equipos de ingeniería y desarrolladores de productos en toda Europa y Norteamérica a dar vida a sus diseños, desde piezas complejas mecanizadas por CNC y torneado de precisión hasta componentes estampados, piezas fundidas y conjuntos moldeados por inyección.

Cada estudio de caso muestra el desafío, el proceso y el resultado, incluyendo cómo gestionamos la selección de materiales, las tolerancias, el acabado superficial y la verificación de calidad mediante CMM y FAI.

¿Tiene un proyecto similar? Envíenos sus planos o muestras; construyamoslo juntos.

Injection_Molding_Workshop
  1. Inicio
  2. / Estudios de caso / Carcasa del motor para vehículos eléctricos (NEV)

Categoría/Título

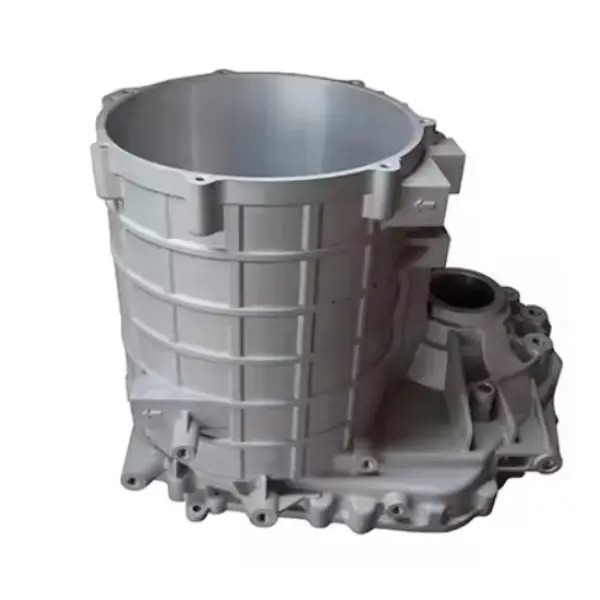
Carcasa del motor para vehículos eléctricos (NEV)

Producto

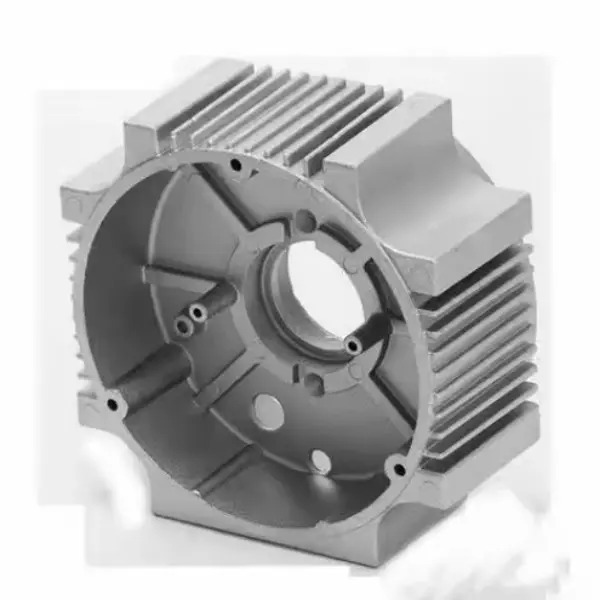
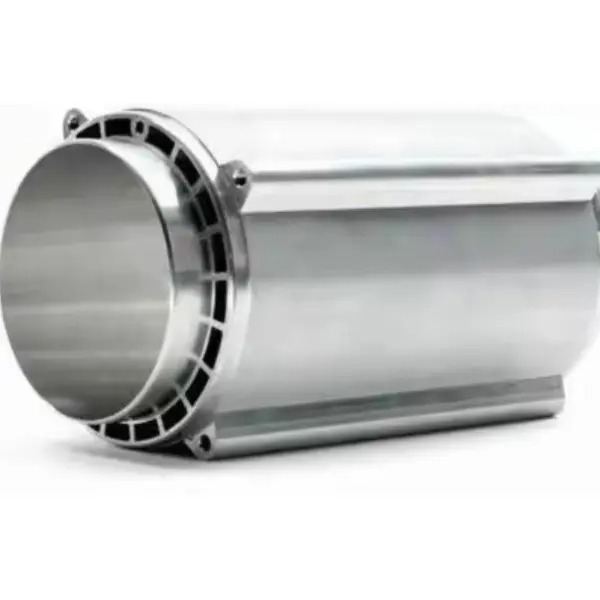
Carcasa de motor de aluminio fundido a presión para vehículos de nueva energía

Proceso

Fundición a presión asistida por vacío (HPDC), fresado CNC de 5 ejes, prueba de fugas con helio
Punto de dolor del cliente

El cliente enfrentó problemas recurrentes de microporosidad en las secciones de soporte de rodamientos de paredes gruesas durante la fundición a presión estándar, lo que provocó una contaminación cruzada del refrigerante durante las pruebas hidrostáticas a 3 bares. Además, la deformación térmica posterior a la fundición hizo que la coaxialidad del orificio principal del estator se desviara más allá del umbral de 0,05 mm, resultando en niveles inaceptables de NVH (Ruido, Vibración y Aspereza) a altas RPM.

Nuestra solución

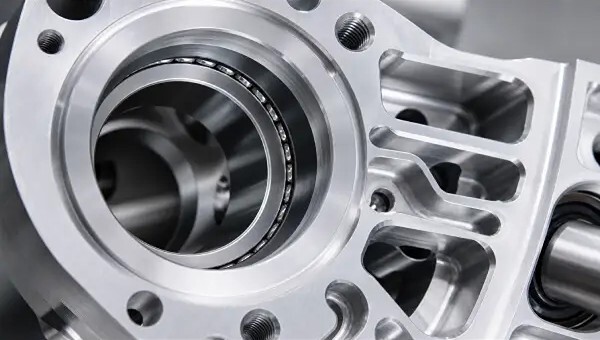
Los ingenieros de hardware de Sunmy realizaron un análisis avanzado con Moldflow para optimizar la velocidad de llenado del molde e implementaron un proceso HPDC de alto vacío para eliminar la inclusión de gas. Para abordar la porosidad en las secciones gruesas, integramos pasadores de compactación localizados en el diseño del molde para lograr una densificación activa durante la fase de solidificación. Posteriormente a la fundición, todas las superficies de acoplamiento críticas y los orificios de los rodamientos fueron mecanizados en una única configuración utilizando nuestros centros de mecanizado CNC HAAS de 5 ejes, garantizando tolerancias geométricas estrictas y una alineación precisa.

Resultado

El proceso optimizado obtuvo una tasa de aprobación del 100 % en las pruebas de fugas con helio a 5 bares y mantuvo estrictamente la coaxialidad de los orificios dentro de ±0,02 mm. Logramos con éxito una producción inicial de 1.000 piezas con un ciclo de entrega estabilizado de 15 días para la producción en masa.