Projetos reais, resultados reais. Explore como a Sunmy ajudou OEMs, equipes de engenharia e desenvolvedores de produtos em toda a Europa e América do Norte a transformar seus projetos em realidade — desde peças complexas usinadas em CNC e torneamento de precisão até componentes estampados, fundidos e conjuntos moldados por injeção.
Cada estudo de caso apresenta o desafio, o processo e o resultado — incluindo como lidamos com a seleção de materiais, tolerâncias, acabamento superficial e verificação da qualidade por CMM e FAI.
Tem um projeto semelhante? Envie-nos seus desenhos ou amostras — vamos construí-lo juntos.
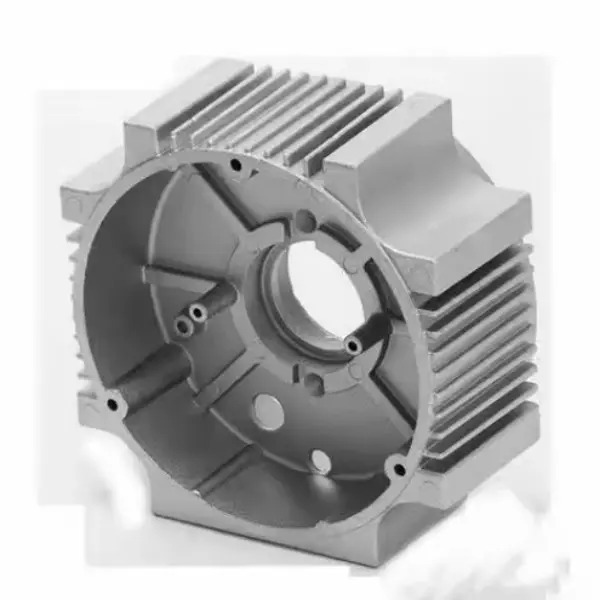
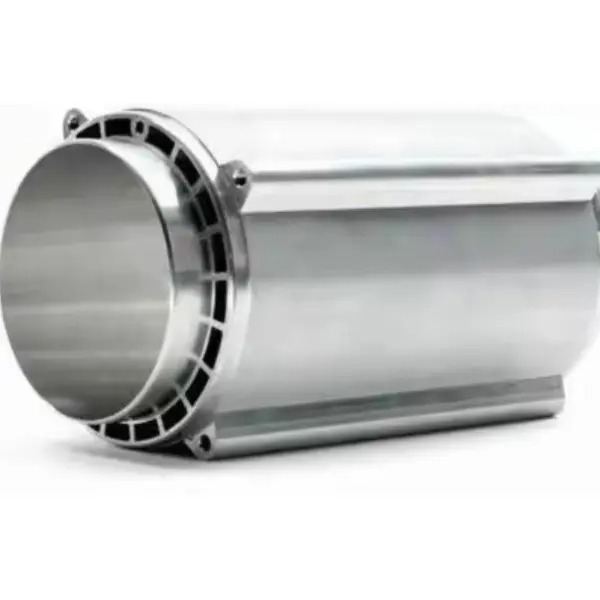
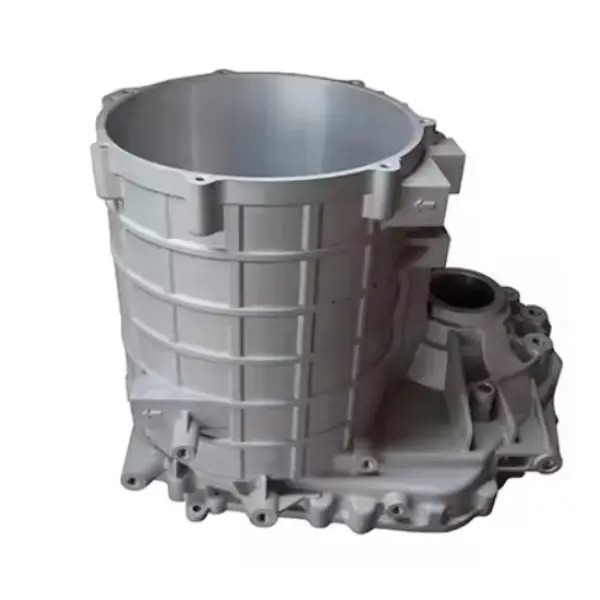
Carcaça de Motor em Alumínio Fundido sob Alta Pressão para Veículos de Nova Energia
Processo
Fundição sob Alta Pressão Assistida por Vácuo (HPDC), Fresagem CNC de 5 Eixos, Teste de Vazamento com Hélio
Ponto de Dor do Cliente
O cliente enfrentou micro-porosidade recorrente nas seções de suporte do rolamento de paredes espessas durante a fundição convencional, o que levou à contaminação cruzada do fluido de resfriamento em testes hidrostáticos a 3 bar. Além disso, a distorção térmica após a fundição fez com que a coaxialidade do furo principal do estator ultrapassasse o limite de 0,05 mm, resultando em níveis inaceitáveis de NVH (Ruído, Vibração e Aspereza) em altas rotações.
Nossa Solução
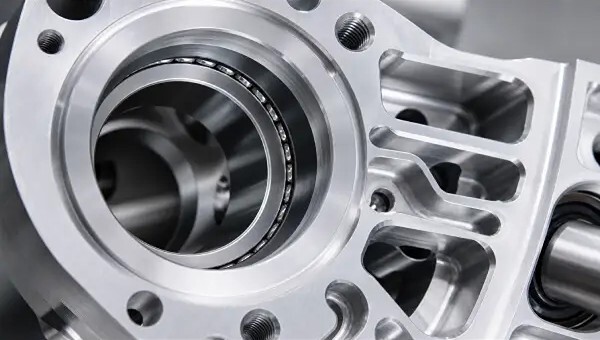
Os engenheiros de hardware da Sunmy realizaram análises avançadas com o software Moldflow para otimizar a velocidade de entrada do molde e implementaram um processo HPDC de alto vácuo, visando eliminar a retenção de gases. Para solucionar a porosidade em áreas de espessura elevada, incorporamos pinos de compressão localizados ao projeto do molde, promovendo a densificação ativa durante a fase de solidificação. Após a fundição, todas as superfícies de encaixe críticas e os furos dos rolamentos foram usinados em uma única operação, utilizando nossos centros de usinagem CNC HAAS de 5 eixos, garantindo tolerâncias geométricas rigorosas e alinhamento preciso.
Resultado
O processo otimizado alcançou 100% de aprovação nos testes de vazamento com hélio a 5 bar e manteve estritamente a coaxialidade dos furos dentro de ±0,02 mm. Concluímos com sucesso uma produção inicial de 1.000 peças, estabelecendo um ciclo de entrega estável de 15 dias para a produção em série.