Casi di studio

Progetti reali, risultati concreti. Scopri come Sunmy ha aiutato OEM, team di ingegneria e sviluppatori di prodotti in tutta Europa e Nord America a dare vita ai loro progetti — dai complessi componenti lavorati su macchine CNC e torniture di precisione, fino a componenti stampati, fusioni e assiemi stampati a iniezione.

Ogni caso studio illustra la sfida, il processo e il risultato — inclusi i nostri approcci alla selezione dei materiali, alle tolleranze, alle finiture superficiali e alla verifica della qualità tramite CMM e FAI.

Hai un progetto simile? Inviaci i tuoi disegni o campioni — costruiamolo insieme.

Injection_Molding_Workshop
  1. Home
  2. / Casi di studio / Alloggiamento motore NEV

Categoria/Titolo

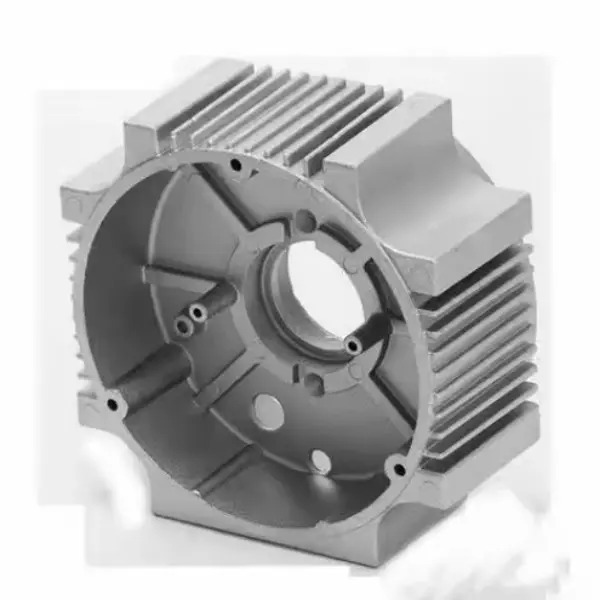
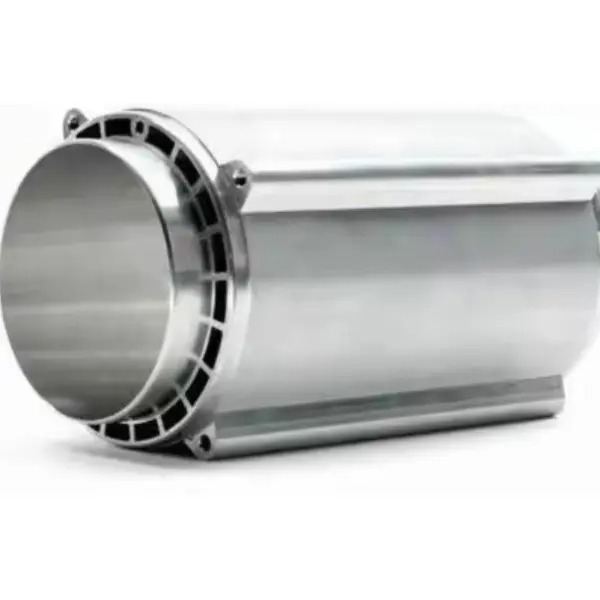
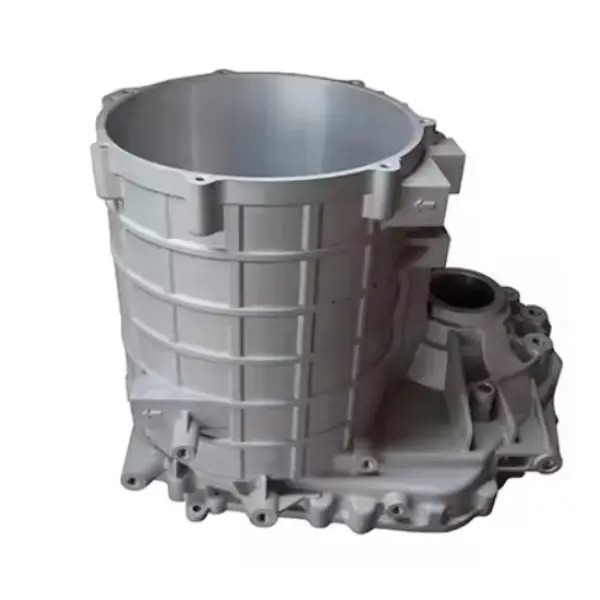
Alloggiamento motore NEV

Prodotto

Carter motore in alluminio pressofuso ad alta pressione per veicoli a nuova energia

Processo

Pressofusione ad alta pressione assistita dal vuoto (HPDC), fresatura CNC a 5 assi, prova di tenuta all’elio
Punto dolente del cliente

Il cliente ha riscontrato una ricorrente micro-porosità nelle sezioni di supporto dei cuscinetti a parete spessa durante la pressofusione standard, con conseguente contaminazione incrociata del liquido di raffreddamento nei test idrostatici a 3 bar. Inoltre, la deformazione termica post-fusione ha fatto sì che la concentricità del foro principale dello statore superasse la soglia di 0,05 mm, determinando livelli inaccettabili di NVH (rumore, vibrazioni e asperità) ad alti regimi di rotazione.

La nostra soluzione

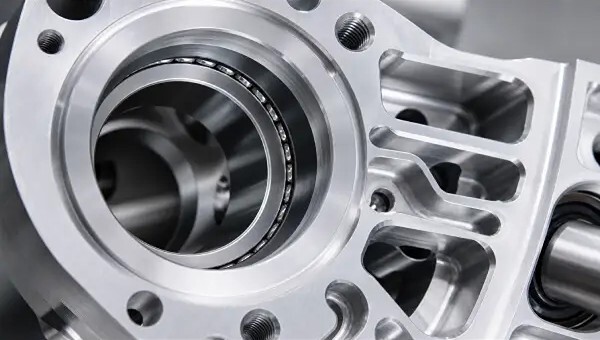
Gli ingegneri hardware di Sunmy hanno eseguito un’analisi avanzata Moldflow per ottimizzare la velocità di riempimento della cavità e hanno implementato un processo HPDC ad alto vuoto per eliminare l’intrappolamento di gas. Per risolvere il problema della porosità nelle sezioni spesse, abbiamo integrato nel progetto dello stampo appositi perni di compressione localizzati, attivi durante la fase di solidificazione. Successivamente alla fusione, tutte le superfici di accoppiamento critiche e i fori dei cuscinetti sono stati lavorati in un’unica operazione utilizzando i nostri centri di lavoro CNC HAAS a 5 assi, garantendo tolleranze geometriche rigorose e un perfetto allineamento.

Risultato

Il processo ottimizzato ha ottenuto un tasso di conformità del 100% nei test di tenuta all’elio a 5 bar e ha mantenuto strettamente la concentricità dei fori entro ±0,02 mm. Siamo riusciti a realizzare con successo un primo lotto di produzione di 1.000 pezzi, stabilizzando un ciclo di consegna di 15 giorni per la produzione in serie.